বাড়ি / খবর / শিল্প সংবাদ / মহাকাশের জন্য তারের EDM: জটিল উপাদানগুলির জন্য যথার্থ কাটিং গাইড
মহাকাশের জন্য তারের EDM: জটিল উপাদানগুলির জন্য যথার্থ কাটিং গাইড
বাড়ি / খবর / শিল্প সংবাদ / মহাকাশের জন্য তারের EDM: জটিল উপাদানগুলির জন্য যথার্থ কাটিং গাইড
মহাকাশের জন্য তারের EDM: জটিল উপাদানগুলির জন্য যথার্থ কাটিং গাইড
2026-09-15
আপনার দোকানে ইনকোনেল 718 টারবাইন ব্লেড লক প্লেট, টাইটানিয়াম ফায়ার সিলের একটি স্তুপ এবং ল্যান্ডিং গিয়ার ফোরজিং ডাইয়ের জন্য শক্ত করা D2 সন্নিবেশের একটি সেট পাওয়া যায়। অঙ্কনটিতে ±0.005 মিমি পরিসরে প্রোফাইল সহনশীলতা, Ra 0.8 μm এর চেয়ে ভাল পৃষ্ঠের ফিনিস এবং মাইক্রো-ফাটল মুক্ত একটি পুনঃস্থাপিত স্তর প্রয়োজন। উৎপাদন সময়সূচী আপনাকে সাত দিন সময় দেয়।
এই ধরনের প্রয়োজনীয়তা কেন ওয়্যার ইডিএম মহাকাশ উত্পাদনে এমন একটি স্থিতিশীল স্থান দখল করে। ওয়্যার EDM — এছাড়াও লিখিত তার-কাট EDM বা WEDM — একটি অস্তরক তরলে নিয়ন্ত্রিত বৈদ্যুতিক নিঃসরণ সহ উপাদান অপসারণ করে, তাই ওয়ার্কপিসের কঠোরতা এবং শক্ততা প্রক্রিয়াটিকে সীমিত করে না যেভাবে তারা মিলিং বা গ্রাইন্ডিং সীমাবদ্ধ করে। একটি প্রান্ত টুল দিয়ে কাটা কঠিন বা অসম্ভব সামগ্রী এখনও একটি সমাপ্ত প্রোফাইলে কাটা যেতে পারে। ফার ট্রি স্লট, শীতল বৈশিষ্ট্য, নির্ভুল বন্ধনী, সীল রিং এবং পাতলা-প্রাচীরের আবাসনগুলির জন্য মহাকাশের দোকানগুলি কয়েক দশক ধরে প্রক্রিয়াটির উপর নির্ভর করে, যেখানে burrs, টুল ডিফ্লেকশন এবং গ্রাইন্ডিং বার্ন গ্রহণযোগ্য নয়।
এই নির্দেশিকাটি কভার করে কিভাবে মহাকাশ সামগ্রীতে প্রক্রিয়াটি আচরণ করে, যেখানে সহনশীলতার ব্যবহারিক সীমা, পৃষ্ঠের সমাপ্তি এবং পৃষ্ঠের অখণ্ডতা রয়েছে, একটি নির্দিষ্ট অংশ পরিবারের জন্য কোন মেশিন ক্লাস বিবেচনা করা মূল্যবান এবং আপনি অর্ডার দেওয়ার আগে কী যাচাই করতে হবে — আপনার নিজের উপাদানের একটি কাটিং পরীক্ষা সহ।
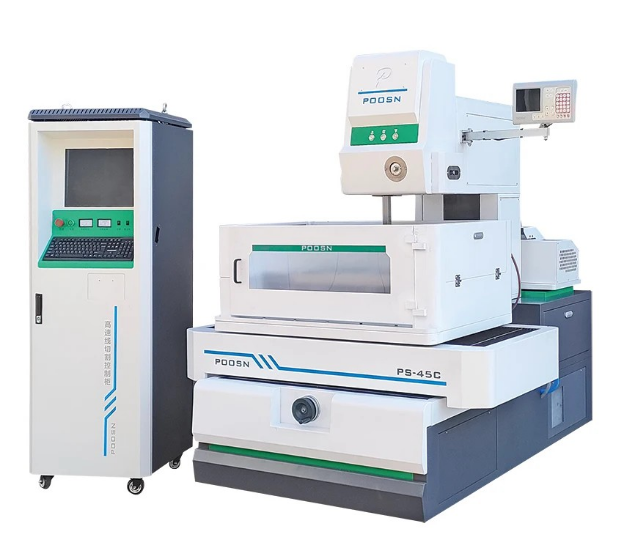
POOSN PSC সিরিজ মাঝারি-গতির তারের EDM মেশিন — নির্ভুল উপাদান এবং টুলিংয়ের জন্য মাল্টি-পাস কাটিং।
মূল উপসংহার: যখনই কঠোরতা, আঁটসাঁট সহনশীলতা এবং পৃষ্ঠের অখণ্ডতা সব একই অংশে পূরণ করতে হয় তখন ওয়্যার EDM মূল্যায়ন করার যোগ্য। এই গাইডের বাকি অংশটি উপাদানের আচরণ, সহনশীলতা এবং শেষের সীমা, মেশিন নির্বাচন এবং অর্ডার দেওয়ার আগে কী পরীক্ষা করতে হবে তার মধ্য দিয়ে চলে।
কেন ওয়্যার ইডিএম মহাকাশের উপাদানগুলির জন্য ব্যবহার করা হয়
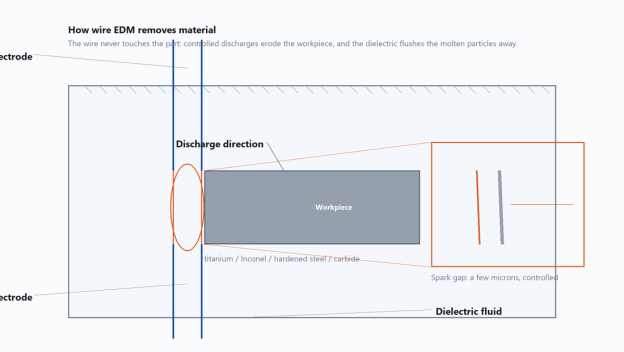
ওয়্যার ইডিএম একটি পাতলা শক্তিযুক্ত তারের ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে প্রতিটি স্রাব তৈরি করে, কাটিং জোনটি অস্তরক তরলে নিমজ্জিত (বা দ্বারা ফ্লাশ করা)। তারটি কখনই অংশটিকে স্পর্শ করে না, স্পার্ক গ্যাপটি কয়েক মাইক্রনের মধ্যে রাখা হয় এবং অস্তরক গলিত কণাগুলিকে দূরে নিয়ে যায়। কারণ কাটার শক্তি মূলত শূন্য, পাতলা দেয়াল বাঁকে না, সূক্ষ্ম বৈশিষ্ট্যগুলি ছিঁড়ে যায় না এবং চিপ বা ভাঙ্গার জন্য কোনও প্রান্তের সরঞ্জাম নেই। এটিই একটি CNC তারের EDM মেশিনকে এমন অংশগুলির জন্য একটি প্রাকৃতিক উপযুক্ত করে তোলে যা অন্যথায় যান্ত্রিক লোডের অধীনে বিকৃত হবে।
মহাকাশের কাজে চারটি বৈশিষ্ট্য সবচেয়ে গুরুত্বপূর্ণ:
উপাদান কঠোরতা একটি বাধা নয়. একটি সম্পূর্ণ শক্ত করা টুল ইস্পাত সন্নিবেশ, একটি কাস্ট ইনকোনেল হাউজিং এবং একটি sintered কার্বাইড পরিধান প্যাড একই মেশিনে কাটা যেতে পারে; কি পরিবর্তন সাধনযোগ্য ফিড হার, না সম্ভাব্যতা.
তাপ-আক্রান্ত অঞ্চলটি পাতলা। যেহেতু প্রতিটি স্রাব শুধুমাত্র মাইক্রোসেকেন্ড স্থায়ী হয় এবং ডাইইলেকট্রিকটি অবিলম্বে পৃষ্ঠকে নিভিয়ে দেয়, আক্রান্ত স্তরটি লেজার বা প্লাজমা কাটার তুলনায় অনেক পাতলা।
কোন যান্ত্রিক burr আছে. রিকাস্ট লেয়ারটি কনট্যুর বরাবর ইউনিফর্ম, এবং এটি হ্যান্ড ফিনিশিংয়ের পরিবর্তে ট্রিম পাস দিয়ে নিয়ন্ত্রণ করা যেতে পারে।
স্ট্যাক কাটা ব্যবহারিক. বেশ কিছু পাতলা শীট একসাথে আটকানো যায় এবং একটি স্ট্যাক হিসাবে কাটা যায়, যা সীল প্লেট এবং শিমগুলির জন্য উত্পাদনশীলতা বাড়ায়।
প্রতিটি নতুন অংশের জন্য, মহাকাশ উৎপাদন পরিকল্পনা একটি মেক-অর-বাই এবং প্রক্রিয়া তুলনা চালায়। সবচেয়ে সাধারণ তুলনা হল সিএনসি মিলিং, লেজার কাটিং এবং একই জ্যামিতির জন্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম ওয়াটারজেটের বিরুদ্ধে তারের ইডিএম।
কিভাবে তারের EDM উপাদান অপসারণ করে: তারের ইলেক্ট্রোড কখনই ওয়ার্কপিসকে স্পর্শ করে না এবং ডাইলেকট্রিক গলিত কণাগুলিকে দূরে নিয়ে যায়।
মূল উপসংহার: ওয়্যার ইডিএম মহাকাশের জন্য বেছে নেওয়া হয় যখন অগ্রাধিকার হল শূন্য কাটার শক্তি, একটি পাতলা তাপ-আক্রান্ত অঞ্চল, একটি বুর-মুক্ত প্রান্ত, এবং একটি সেটআপে পাতলা অংশগুলিকে স্ট্যাক-কাট করার ক্ষমতা।
তারের EDM জন্য উপযুক্ত মহাকাশ উপকরণ
মহাকাশ উত্পাদন উচ্চ-পারফরম্যান্স অ্যালয়গুলির একটি সংকীর্ণ পরিবার ব্যবহার করে এবং তাদের বেশিরভাগই প্রচলিত উপায়ে মেশিন করা কঠিন: টাইটানিয়াম অ্যালয়, নিকেল-ভিত্তিক সুপার অ্যালয়, উচ্চ-শক্তির স্টিল, কার্বাইড টুলিং উপকরণ এবং অ্যালুমিনিয়াম এয়ারফ্রেম অ্যালয়৷ প্রতিটি গ্রুপ EDM ফাঁকে আলাদাভাবে আচরণ করে এবং এই পার্থক্যগুলি ফিড রেট, তারের টান এবং ফ্লাশিং সেটিংসকে প্রভাবিত করে। একটি ধাতব কাটিং ইডিএম মেশিন একটি কাটিং প্রান্তের উপর নির্ভর করে না, তাই কঠোরতা এটিকে ব্লক করে না — তবে তাপ পরিবাহিতা, গলনাঙ্ক এবং উপাদানটি যেভাবে পুনরায় দৃঢ় হয় তা এখনও ফলাফলকে আকৃতি দেয়।
নীচের সারণীটি সংক্ষিপ্ত করে যে কীভাবে এই উপকরণগুলি সাধারণত একটি মলিবডেনাম তারের ইলেক্ট্রোড এবং স্ট্যান্ডার্ড কাটিং প্যারামিটার ব্যবহার করে মাঝারি-গতি এবং উচ্চ-গতির WEDM সরঞ্জামগুলিতে প্রতিক্রিয়া জানায়।
তারের EDM-তে সাধারণ মহাকাশ পদার্থের সাধারণ আচরণ
উপাদান
মহাকাশ ব্যবহার
সাধারণ অবস্থা
কাটা মধ্যে আচরণ
Ti-6Al-4V টাইটানিয়াম খাদ
এয়ারফ্রেম বন্ধনী, ফায়ার সিল, ফাস্টেনার
অ্যানিলেড বা তাপ চিকিত্সা, HRC 30-36
মাঝারি গতিতে পরিষ্কারভাবে কাটা; মাল্টি কাটা সঙ্গে ভাল ফিনিস; টাইটানিয়াম কণাকে ধুয়ে ফেলার জন্য ফ্লাশিং গুরুত্বপূর্ণ।
ইনকোনেল 718 নিকেল-ভিত্তিক সুপারঅ্যালয়
টারবাইন ডিস্ক, casings, সীল
সমাধান চিকিত্সা এবং বয়সী, HRC 36-44
স্টিলের চেয়ে ধীর; নিম্ন বর্তমান ঘনত্ব মাইক্রো-ফাটল এড়াতে সাহায্য করে; রিকাস্ট স্তর নিয়ন্ত্রণ করতে পৃথক স্কিম পাস ব্যবহার করুন।
শক্ত টুল ইস্পাত (D2, H13)
ফরজিং ডাইস, ট্রিম টুলস, মোল্ড ইনসার্ট
HRC 52-62 তে শক্ত করা হয়েছে
দ্রুত কাটিয়া এবং চমৎকার ফিনিস; কঠোরতা ফিড হার কমায় না.
টংস্টেন কার্বাইড
কাটিং টুল, প্যাড পরিধান, গেজ
sintered, খুব কঠিন
ধীর; ফাটল এড়াতে কম শক্তি প্রয়োজন; সূক্ষ্ম তার এবং কম শক্তি সেরা প্রান্ত দিতে.
অ্যালুমিনিয়াম 7075-T6
এয়ারফ্রেম স্পার, বন্ধনী, প্রোটোটাইপ
HRC 20-24
দ্রুততম কাটিয়া; কম রিকাস্ট; স্ট্যাক করা অংশের জন্য উপযুক্ত।
কম খাদ ইস্পাত 4340
ল্যান্ডিং গিয়ার উপাদান
শক্ত, HRC 40-50
ভাল কাটিয়া গতি; ধারাবাহিক সমাপ্তি; স্ট্যান্ডার্ড ফ্লাশিং ভাল কাজ করে।
উত্পাদন পরিকল্পনার জন্য আপেক্ষিক রুক্ষ-কাটিং গতি গুরুত্বপূর্ণ। নীচের র্যাঙ্কিংটি গুণগত এবং একটি পরিকল্পনা নির্দেশিকা হিসাবে দেওয়া হয়েছে, পরিমাপ করা মান হিসাবে নয় — প্রকৃত ফলাফল ওয়ার্কপিসের উচ্চতা, তারের ব্যাস, ফ্লাশিং অবস্থা এবং জেনারেটর সেটিংসের উপর নির্ভর করে।
তারের EDM-এ সাধারণ মহাকাশ পদার্থের আপেক্ষিক রুক্ষ-কাটিং গতি
উপাদান
আপেক্ষিক রাফ-কাট গতি
প্রধান কারণ
অ্যালুমিনিয়াম 7075-T6
দ্রুততম
উচ্চ তাপ পরিবাহিতা, কম গলনাঙ্ক, পরিষ্কার ফ্লাশিং
কম খাদ ইস্পাত 4340
দ্রুত
ইস্পাত তাপ সঞ্চালন করে এবং পরিষ্কারভাবে ফ্লাশ করে
শক্ত টুল ইস্পাত (D2, H13)
দ্রুত
কঠোরতা ফিড হার কমায় না, কিন্তু স্লাজ ফ্লাশ করা আবশ্যক
Ti-6Al-4V
পরিমিত
নিম্ন তাপ পরিবাহিতা ফাঁকে তাপ কেন্দ্রীভূত করে, তাই তারের ফাটল এড়াতে অগ্রিম মাঝারি থাকতে হবে
ইনকোনেল 718
ধীর
কম তাপ পরিবাহিতা সঙ্গে মিলিত উচ্চ গলিত তাপমাত্রা
টংস্টেন কার্বাইড
ধীরest
প্রান্তে মাইক্রো-ফাটল এড়াতে কম শক্তি প্রয়োজন
এই র্যাঙ্কিংয়ের ব্যবহারিক ফলাফল রয়েছে। অ্যালুমিনিয়ামের একটি কাজ একটি সমতুল্য কার্বাইড কাজের চেয়ে কয়েকগুণ দ্রুত চলতে পারে। একই পার্থক্যগুলি মেশিন নির্বাচনকে প্রভাবিত করে: একটি দোকান কাটিং বেশিরভাগই সূক্ষ্ম পালস নিয়ন্ত্রণ এবং একটি শক্তিশালী তারের ড্রাইভ থেকে উপকৃত হয়, যখন অ্যালুমিনিয়াম এবং ইস্পাত কাটার দোকানগুলি উচ্চতর থ্রুপুটে সহজ মেশিন চালাতে পারে। এটি আরও ব্যাখ্যা করে যে কেন মাল্টি-কাট কৌশলগুলি মহাকাশে মানসম্মত — প্রথম কাটটি আকৃতিকে প্রতিষ্ঠিত করে এবং এক বা দুটি ট্রিম পাস ফিনিশকে উন্নত করে এবং বেশিরভাগ রিকাস্ট স্তরকে সরিয়ে দেয়। টাইটানিয়াম এবং ইনকোনেল অংশগুলিতে, সেই ট্রিম পাসগুলি প্রায়শই প্রত্যাখ্যান করা এবং অনুমোদিত অংশের মধ্যে পার্থক্য করে।
পরামিতি সেট করার আগে চারটি ব্যবহারিক নোট:
কাটা থেকে টাইটানিয়াম পাউডার ঘষিয়া তুলিয়া ফেলিতে সক্ষম; সাবধানে ডাইলেকট্রিক ফিল্টার করুন এবং সময়সূচী অনুযায়ী ফিল্টার মিডিয়া পরিবর্তন করুন।
কাটা স্টল যদি নিকেল-ভিত্তিক সুপারঅ্যালয় কাজ করতে পারে; ফ্লাশিং চাপ স্থিতিশীল রাখুন এবং ফাঁক ভোল্টেজ দেখুন।
তারের পরিধানের কারণে টেপার এড়াতে কার্বাইডকে একটি নতুন বা প্রায় নতুন তার দিয়ে কাটা উচিত।
স্তুপীকৃত অ্যালুমিনিয়াম অংশগুলির জন্য, তারের প্রবেশের ক্ষতি থেকে প্রথম স্তরটিকে রক্ষা করার জন্য একটি বলি শীর্ষ শীট যোগ করুন।
মূল উপসংহার: আপনার প্যারামিটারগুলিকে একক জেনেরিক সেটিং এর পরিবর্তে খাদ পরিবারের সাথে মিলিয়ে নিন; টাইটানিয়াম এবং নিকেল সুপারঅ্যালয় নিয়ন্ত্রিত শক্তি এবং সুশৃঙ্খল ট্রিম পাস প্রয়োজন, যখন ইস্পাত এবং অ্যালুমিনিয়াম উচ্চ ফিড হার পুরস্কার.
ওয়্যার ইডিএম বনাম সিএনসি মিলিং, লেজার কাটিং এবং ওয়াটারজেট
প্রতিনিধি মহাকাশ অংশের জন্য প্রচলিত এবং তাপ কাটার প্রক্রিয়ার সাথে তারের EDM-এর তুলনা
মানদণ্ড
তারের EDM
সিএনসি মিলিং
লেজার কাটিং
ঘষিয়া তুলিয়া ফেলিতে সক্ষম Waterjet
Burr গঠন
কোনোটিই নয়
প্রান্তে সাধারণ
গৌণ ড্রস
কোনোটিই নয়
টুল পরিধান
তারের গ্রাস; কোন নির্দিষ্ট টুল পরিধান
হার্ড অ্যালোয় উল্লেখযোগ্য
অপটিক্সের অবনতি
অগ্রভাগ পরিধান
তাপ প্রভাবিত অঞ্চল
পাতলা রিকাস্ট স্তর
ন্যূনতম
বড় HAZ
কোনোটিই নয়
শক্ত উপাদান
চমৎকার
দরিদ্র থেকে ন্যায্য
ভাল
ভাল
পাতলা প্রাচীর অখণ্ডতা
চমৎকার
বিচ্যুতির ঝুঁকি
তাপ বিকৃতি
জল-চাপ ঝুঁকি
স্ট্যাক কাটা
হ্যাঁ
কদাচিৎ
হ্যাঁ, but HAZ between layers
হ্যাঁ, but edges flare
টুলিং খরচ
কম
হার্ড উপকরণ জন্য উচ্চ
পরিমিত
পরিমিত
এই টেবিলের গুরুত্বপূর্ণ পড়া যে তারের EDM প্রতিটি লাইন জয় হয় না. বড় নরম-ম্যাটেরিয়াল পকেটের জন্য মিলিং প্রায়শই দ্রুত হয়, এবং খুব মোটা প্লেটের জন্য ওয়াটারজেট পছন্দ করা হয় যেখানে পৃষ্ঠের সমাপ্তি গুরুত্বপূর্ণ নয়। ওয়্যার ইডিএম তার সর্বোত্তম হয় যখন অংশটি পাতলা, জটিল, শক্ত উপাদান থেকে তৈরি হয় বা এমন একটি স্ট্যাকের মধ্যে কাটা হয় যেখানে প্রান্তের গুণমান অবশ্যই অনেক স্তর জুড়ে অভিন্ন হতে হবে।
অনুশীলনে, মহাকাশের অংশগুলি প্রায়শই প্রক্রিয়াগুলি একত্রিত করে উত্পাদিত হয়। একটি উপাদান বাল্ক উপাদান অপসারণ, তাপ চিকিত্সা, এবং তারপর চূড়ান্ত আকারে তারের কাটা milled হতে পারে। এই হাইব্রিড রুটটি চক্রের সময়কে ছোট করে এবং কঠোরতা-নির্ভর বৈশিষ্ট্যগুলির নির্ভুলতা সংরক্ষণ করে। যেহেতু প্রথম সেটআপের পরে প্রক্রিয়াটি অযৌক্তিকভাবে চলে, একজন অপারেটর অফ-পিক আওয়ারে বেশ কয়েকটি মেশিনের তত্ত্বাবধান করতে পারে, যা মেশিনের ব্যবহারকে উন্নত করে।
মূল উপসংহার: ওয়্যার ইডিএম পাতলা, জটিল, শক্ত বা স্ট্যাক-কাটা অংশগুলির জন্য সঠিক পছন্দ; মিলিং এবং ওয়াটারজেট বড় নরম-বস্তু অপসারণ বা পুরু প্লেটের জন্য আরও ভাল বিকল্প যেখানে ফিনিসটি গুরুত্বপূর্ণ নয়।
সহনশীলতা, সারফেস ফিনিশ এবং সারফেস ইন্টিগ্রিটি
মহাকাশ অঙ্কন তিনটি পৃষ্ঠ-সম্পর্কিত বৈশিষ্ট্য নিয়ন্ত্রণ করে: মাত্রিক নির্ভুলতা, পৃষ্ঠের রুক্ষতা এবং ধাতুবিদ্যার অখণ্ডতা। ওয়্যার ইডিএম মূলত পাসের সংখ্যার মাধ্যমে তাদের সম্বোধন করে। প্রথম পাস হল রুক্ষ কাটা; নিম্নলিখিত প্রতিটি পাস একটি অফসেট সহ নিম্ন শক্তিতে চলে এবং ফিনিশের উন্নতি করে এবং বেশিরভাগ পুনঃস্থাপিত স্তর সরিয়ে দেয়। কন্ট্রোল সিস্টেম প্রতিটি পাসের জন্য একই তারের পথ রাখে, তাই পাসের মধ্যে যা পরিবর্তন হয় তা হল পালস শক্তি, অফসেট এবং ফিড রেট।
মহাকাশ তারের EDM অংশে সাধারণ মাল্টি-পাস কৌশল
পাস
উদ্দেশ্য
কি উন্নতি
১ম পাস
দ্রুত স্টক অপসারণ — আকৃতি স্থাপন
জ্যামিতি; পুনঃস্থাপন স্তর উপস্থিত
২য় পাস
সেমি-ফিনিশ
রিকাস্ট লেয়ারের বেশিরভাগ মুছে ফেলে; ঢেউ কমায়
৩য় পাস
শেষ করুন
অনেক ফ্লাইট অংশের জন্য চূড়ান্ত মাত্রা এবং রুক্ষতা
৪র্থ পাস (ঐচ্ছিক)
আল্ট্রা-ফিনিশ
মুখ এবং ক্লান্তি-সমালোচনামূলক প্রান্ত sealing
একটি প্রদত্ত অংশের জন্য কতগুলি পাসের প্রয়োজন, এবং কোন ফিনিসটি অর্জনযোগ্য তা নির্ভর করে মেশিন, উপাদান, ওয়ার্কপিসের দৃঢ়তা এবং জেনারেটর সেটিংসের উপর। এই কারণেই আপনার নিজের ওয়ার্কপিসে একটি কাটিয়া পরীক্ষা এটি নিশ্চিত করার ব্যবহারিক উপায়। রেফারেন্সের জন্য, POOSN-এর প্রকাশিত সিরিজ বেসলাইন হল 0.02 মিমি মেশিনিং নির্ভুলতা, সর্বশেষ পুনরাবৃত্তিতে ±0.012 মিমি পর্যন্ত, পৃষ্ঠের রুক্ষতা Ra ≤ 1.2 μm পর্যন্ত।
সারফেস ইন্টিগ্রিটি হল ফ্যাক্টর যা মহাকাশের তারের EDM কে সাধারণ তারের কাটা থেকে আলাদা করে। পুনঃস্থাপিত স্তর - সাদা স্তর - একটি পাতলা পুনঃসংহত ফিল্ম যা একটি রুক্ষ পাসের পরে কাটা প্রান্তে রেখে দেওয়া হয়। শিল্প অনুশীলনে, একটি রুক্ষ কাটা প্রায়ই নাড়ি শক্তির উপর নির্ভর করে 15 থেকে 30 μm ক্রমে একটি সাদা স্তর ছেড়ে যায় বলে জানা যায়; একটি ট্রিম কাটা সাধারণত এটিকে প্রায় 5 μm এর নিচে নিয়ে আসে এবং একটি সূক্ষ্ম ফিনিশ পাস আবার কম হয়। যদি সেই স্তরটিতে মাইক্রো-ফাটল থাকে তবে এটি একটি টারবাইন ডিস্ক বা একটি কাঠামোগত বন্ধনীতে ক্লান্তি সূচনা সাইট হয়ে উঠতে পারে। সঠিক চিত্র যাই হোক না কেন ব্যবহারিক ফলাফল একই: একটি প্রত্যয়িত মহাকাশ অংশে সাধারণত রুক্ষ কাটার পরে কমপক্ষে একটি ট্রিম পাস থাকা উচিত এবং গ্রহণযোগ্য সাদা-স্তর সীমা ক্রয় আদেশে বা অঙ্কনে সংজ্ঞায়িত করা উচিত।
ক্রেতাদের একটি ধাতুবিদ্যা মূল্যায়নের জন্য জিজ্ঞাসা করা উচিত যখন একটি নতুন প্রক্রিয়া বা উপাদান যোগ্য হয়. স্ট্যান্ডার্ড অনুশীলন হল অংশটি ভাগ করা, ক্রস-সেকশনটি পালিশ করা এবং খোদাই করা, একটি মাইক্রোস্কোপের নীচে প্রান্তটি পরীক্ষা করা এবং ফলাফল রেকর্ড করা। মূল্যায়ন প্রথম নিবন্ধ পরিদর্শন প্রতিবেদনের অংশ হয়ে ওঠে এবং প্রোগ্রামের জীবনকাল ধরে রাখা হয়।
টেপার কাটার পৃষ্ঠের অখণ্ডতার উপর তার নিজস্ব প্রভাব রয়েছে। যখন তারটি একটি কোণে চলে, তখন স্রাবের পথটি একদিকে দীর্ঘ হয়, যা স্থানীয় ফিনিসকে পরিবর্তন করে এবং ভিতরের ব্যাসার্ধে একটি নিস্তেজ প্রান্ত ছেড়ে যেতে পারে। বড় টেপার অ্যাঙ্গেলগুলির জন্য ডিজাইন করা মেশিনগুলি তারের গাইডগুলিকে ওয়ার্কপিসের কাছাকাছি রেখে এবং উভয় দিকে ধারাবাহিকভাবে ফ্লাশিং বজায় রাখার মাধ্যমে এটিকে হ্রাস করে — একটি বিশদ যা কোণযুক্ত সীল ভূমি এবং অনুরূপ বৈশিষ্ট্যগুলির জন্য গুরুত্বপূর্ণ। যেখানে অংশের জন্য একটি বড় টেপার কোণ প্রয়োজন, একটি বড়-টেপার WEDM মেশিনের প্রয়োজন হতে পারে; স্ট্যান্ডার্ড মেশিনে টেপার ক্ষমতা অনেক ছোট।
মূল উপসংহার: রুক্ষ কাটার পরে কমপক্ষে একটি ট্রিম পাস সহ প্রতিটি মহাকাশের তারের EDM কাজের পরিকল্পনা করুন, অঙ্কন বা ক্রয়ের অর্ডারে গ্রহণযোগ্য সাদা-স্তর সীমা নির্ধারণ করুন এবং অর্জনযোগ্য সহনশীলতা নিশ্চিত করুন এবং আপনার নিজের অংশে একটি কাটিং পরীক্ষা দিয়ে শেষ করুন।
মহাকাশের জন্য একটি ওয়্যার ইডিএম মেশিন কীভাবে চয়ন করবেন
তারের EDM মেশিনের তিনটি ক্লাস মহাকাশের কাজে সাধারণ: উচ্চ-গতির তারের EDM, মাঝারি-গতির তারের EDM, এবং বড়-টেপার তারের EDM। একটি মাঝারি-গতির মেশিনকে প্রায়শই ফ্লাইট হার্ডওয়্যারের জন্য একটি উপযুক্ত বিকল্প হিসাবে বিবেচনা করা হয় যার জন্য শক্ত সহনশীলতা এবং একটি নিয়ন্ত্রিত পৃষ্ঠের ফিনিস প্রয়োজন, কারণ এটি সঠিকতা, ফিনিস এবং অপারেটিং খরচের ভারসাম্য বজায় রাখে। উচ্চ-গতির মেশিনগুলি রুক্ষ কাটিং, টুলিং প্রস্তুতি এবং কম খরচের প্রোটোটাইপিংয়ের জন্য উপযোগী থাকে। বড়-টেপার মেশিন ব্যবহার করা হয় যেখানে জ্যামিতি নিজেই একটি খাড়া কোণ দাবি করে। কারণ সঠিক পছন্দ অংশ মিশ্রণের উপর নির্ভর করে, নির্বাচন একটি একক স্পেসিফিকেশন চিত্র থেকে না হয়ে কাজ থেকে শুরু করা উচিত।
কাজের খাম দিয়ে শুরু করুন। মহাকাশের অংশগুলি আশ্চর্যজনকভাবে বড় হতে পারে - উদাহরণস্বরূপ, একটি টাইটানিয়াম ফ্রেমের সদস্য, এক মিটারেরও বেশি জুড়ে পরিমাপ করতে পারে - তবে বেশিরভাগ নির্ভুল অংশগুলি একটি মাঝারি আকারের খামে আরামে ফিট করে। নীচের চেকলিস্টটি আমরা কোটেশন তুলনা করার সময় ব্যবহার করার সুপারিশ করি:
খামের আকার, উপাদান, টেপার অ্যাঙ্গেল এবং প্রয়োজনীয় ফিনিস সহ প্রতিটি অংশ পরিবারের তালিকা করুন।
একটি মেশিন এবং দুটির মধ্যে সিদ্ধান্ত নিতে প্রতি মাসে কাটা মিটার গণনা করুন।
বিশ্বাসযোগ্য স্বয়ংক্রিয় তারের থ্রেডিং সহ মেশিনটি অনুপস্থিতিতে চলতে পারে তা নিশ্চিত করুন।
অর্ডার ইস্যু করার আগে আপনার প্রকৃত উপাদান এবং জ্যামিতির উপর একটি কাটিং পরীক্ষার জন্য জিজ্ঞাসা করুন।
সরবরাহকারীদের মধ্যে প্রশিক্ষণ প্রোগ্রাম এবং খুচরা যন্ত্রাংশ প্রতিক্রিয়া সময় তুলনা করুন।
মেশিন ক্লাসের বাইরে, কনফিগারেশন গুরুত্বপূর্ণ: গ্লাস-স্কেল প্রতিক্রিয়া সহ একটি উচ্চ-নির্ভুল সার্ভো অক্ষ, স্বয়ংক্রিয় তারের টান নিয়ন্ত্রণ, তাপ স্থিতিশীলতার জন্য একটি ডাইলেক্ট্রিক কুলিং ইউনিট এবং একটি ফিল্টার সিস্টেম যা পরিষেবা দেওয়া সহজ। অনেক ক্রেতা উপাদান দ্বারা সংগঠিত একটি সঞ্চিত প্যারামিটার লাইব্রেরির জন্যও জিজ্ঞাসা করে, তাই অপারেটরদের প্রতিটি নতুন খাদের জন্য সেটিংস পুনর্নির্মাণ করতে হবে না। একটি উচ্চ নির্ভুলতার তারের EDM এক অংশ সংখ্যা নয়; এটি যান্ত্রিক প্রান্তিককরণ, নিয়ন্ত্রণের গুণমান এবং অপারেটরের ফাঁক অবস্থা পড়ার ক্ষমতার সমন্বয়।
মূল উপসংহার: আপনার অংশের মিশ্রণ এবং কাজের খাম থেকে মেশিনের শ্রেণী বেছে নিন, একটি নির্দিষ্ট চিত্র থেকে নয়, এবং কনফিগারেশনের বিশদ পরীক্ষা করুন — সার্ভো প্রতিক্রিয়া, তারের টান নিয়ন্ত্রণ, পরিস্রাবণ এবং একটি উপাদানের পরামিতি লাইব্রেরি — যা বাস্তব-বিশ্বের সঠিকতা নির্ধারণ করে৷