বাড়ি / খবর / শিল্প সংবাদ / মোটরগাড়ির যন্ত্রাংশের জন্য তারের EDM: সহনশীলতা, মেশিন পছন্দ, সরবরাহকারী গাইড
মোটরগাড়ির যন্ত্রাংশের জন্য তারের EDM: সহনশীলতা, মেশিন পছন্দ, সরবরাহকারী গাইড
বাড়ি / খবর / শিল্প সংবাদ / মোটরগাড়ির যন্ত্রাংশের জন্য তারের EDM: সহনশীলতা, মেশিন পছন্দ, সরবরাহকারী গাইড
মোটরগাড়ির যন্ত্রাংশের জন্য তারের EDM: সহনশীলতা, মেশিন পছন্দ, সরবরাহকারী গাইড
2026-09-21
একটি সাধারণ কাজ বিবেচনা করুন. একটি টায়ার 1 ব্রেক সরবরাহকারীর জন্য 240টি শক্ত D2 সন্নিবেশের প্রয়োজন, প্রতিটিতে একটি 0.6 মিমি সীল খাঁজ থাকতে হবে যার একটি শক্ত প্রস্থ সহনশীলতা থাকতে হবে — এবং 60 HRC-এ শক্ত হওয়ার পরে এটি ধরে রাখুন। খালি জায়গা শক্ত হয়ে গেলে, মিলিং সেল যা প্রোটোটাইপগুলিকে কেটে দেয় তা আর খাঁজ ধরে রাখতে পারে না, এবং গ্রাইন্ডিংয়ের জন্য একটি কাস্টম-ফর্ম হুইল এবং তিন সপ্তাহের ফিক্সচার প্রয়োজন। একটি অঙ্কনের কোণে থাকা সেই নোটটি একটি তারের EDM মেশিনে একটি কাজকে সরিয়ে দেয়৷
এই নির্দেশিকাটি সেই সমস্ত লোকদের জন্য যারা এই কল করেন: টুল রুম ম্যানেজার, প্রসেস ইঞ্জিনিয়ার এবং ক্রয়কারী দলগুলি স্বয়ংচালিত টুলিংয়ের জন্য তারের EDM মূল্যায়ন করছে — স্ট্যাম্পিং ডাই ইনসার্ট, পাঞ্চ, মোল্ড ইনসার্ট, কার্বাইড কাটার সরঞ্জাম এবং EV ল্যামিনেশন ডাই। এটি কভার করে যে প্রক্রিয়াটি কোথায় ফিট করে, এটি কী সহনশীলতা ধরে রাখতে পারে, মেশিনের ক্লাসগুলি কীভাবে আলাদা, এবং অর্ডার দেওয়ার আগে কী যাচাই করতে হবে।
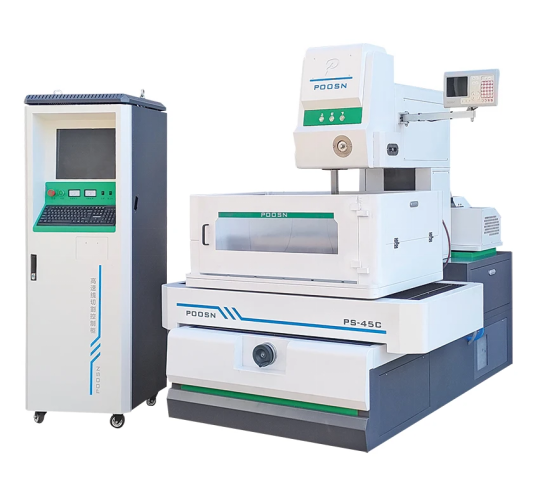
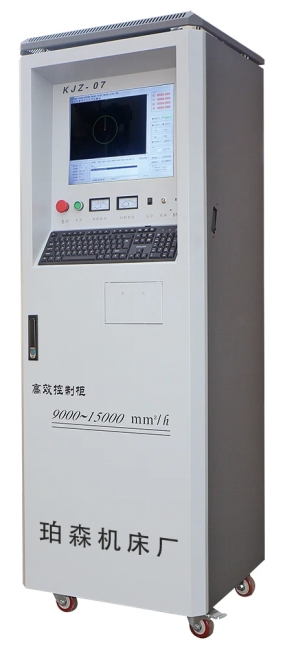
POOSN PSC সিরিজ মাঝারি-গতির তারের EDM মেশিন এর CNC কন্ট্রোল ক্যাবিনেটের সাথে — নির্ভুল টুলিং এবং শক্ত সন্নিবেশের জন্য মাল্টি-পাস কাটিং।
ওয়্যার EDM — এছাড়াও লেখা তার-কাট EDM বা WEDM — একটি পাতলা তারের ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে নিয়ন্ত্রিত বৈদ্যুতিক নিঃসরণ সহ উপাদান অপসারণ করে, যা ডিওনাইজড জলে নিমজ্জিত বা ফ্লাশ করা হয়। কারণ তারের কখনোই অংশ স্পর্শ করে না, কঠোরতা, প্রাচীরের পুরুত্ব এবং বৈশিষ্ট্যের আকার বাধা হয়ে দাঁড়ায়: শক্ত ইস্পাত এবং কার্বাইড যা কোন কাটিং এজ মেশিন করতে পারে না তা একটি সেটআপে চূড়ান্ত আকারে কাটা হয়, কোন কাটিয়া বল এবং কোন যান্ত্রিক বর।
একটি তারের EDM মেশিন অংশ তৈরি করতে পারে কিনা প্রকৌশল প্রশ্ন নয়। এটা সাধারণত পারে. প্রশ্ন হল কোন মেশিন শ্রেণী, কোন কাজের খাম এবং কোন টেপার ক্ষমতা কাজের জন্য আসলে প্রয়োজন — এবং কেনার ক্ষমতা দোকানটি কখনই ব্যবহার করবে না এই ক্রয়টি ভুল করার সবচেয়ে সাধারণ উপায়।
কেন ওয়্যার ইডিএম অটোমোটিভ টুলিংয়ের জন্য ব্যবহার করা হয়
চারটি সীমাবদ্ধতা স্বয়ংচালিত টুলিংকে WEDM-এর দিকে ঠেলে দেয় এবং সেগুলি সাধারণত একবারে একের পরিবর্তে একসাথে প্রদর্শিত হয়।
তাপ চিকিত্সার পরে কঠোরতা। সন্নিবেশ এবং খোঁচাগুলি কঠিন, কার্বারাইজড (সাধারণত 0.6-1.2 মিমি কেসের গভীরতা) বা সিমেন্টযুক্ত কার্বাইড দিয়ে তৈরি, কারণ তাদের শত সহস্র স্ট্রোকের মধ্যে বেঁচে থাকতে হবে। WEDM একটি কাটিয়া প্রান্তের পরিবর্তে স্পার্ক ক্ষয় দ্বারা উপাদান অপসারণ করে, তাই একটি শক্ত D2 বা SKD11 সন্নিবেশ শক্ত হওয়ার পরে আকারে শেষ করা যেতে পারে - একটি শক্ত অংশকে ফিনিস-গ্রাইন্ড করার সাথে যে বিকৃতির ঝুঁকি আসে তার কিছুই নেই।
কর্তনকারী ব্যাসার্ধ নীচে বৈশিষ্ট্য আকার. একটি 0.6 মিমি সীল খাঁজের একটি কোণার ব্যাসার্ধ রয়েছে যা কোনও ব্যবহারিক শেষ মিল তৈরি করতে পারে না এবং একই প্রাচীর একটি 0.4 মিমি ইনজেক্টর স্লট বা একটি বর্গাকার অভ্যন্তরীণ কোণ বন্ধ করে দেয়। তার হল টুল: ক্ষতিপূরণ করার জন্য কোন টুল কোণার ব্যাসার্ধ নেই এবং তারের ব্যাসার্ধ প্লাস স্পার্ক গ্যাপের বাইরে কোন ন্যূনতম অভ্যন্তরীণ ব্যাসার্ধ নেই।
কোন কর্তন শক্তি. পাতলা প্রাচীরের আবাসন, কাঠামোগত বন্ধনীতে 0.8 মিমি পাঁজর এবং দীর্ঘ সরু কোরগুলি মিলিং লোডের নিচে বিচ্যুত হয়। WEDM মূলত কোন যান্ত্রিক শক্তি প্রয়োগ করে না, তাই একটি 0.5 মিমি প্রাচীর সমর্থন ছাড়া এবং স্প্রিংব্যাক ছাড়াই কাটা যেতে পারে।
রিভিশন ফ্রিকোয়েন্সি। ফেসলিফ্ট, ট্রিম ভেরিয়েন্ট এবং আঞ্চলিক স্পেসিফিকেশন আসার সাথে সাথে একটি গাড়ির প্রোগ্রাম জুড়ে স্ট্যাম্পিং ডাই বেশ কয়েকবার পরিবর্তন করা যেতে পারে। WEDM-এ এটি একটি নতুন ইলেক্ট্রোড, ফিক্সচার বা ফর্ম টুলের পরিবর্তে একটি প্রোগ্রাম সম্পাদনা, যা কম-থেকে-মধ্য ভলিউমের কাজ প্রায়ই ধীর কাটের হারকে ছাড়িয়ে যায়।
অঙ্গুষ্ঠের নিয়ম: যদি অংশটি পরিবাহী হয়, প্রায় 45 HRC-এর চেয়ে শক্ত এবং 1 মিমি-এর চেয়ে সরু বা 1.5 মিমি-এর চেয়ে পাতলা প্রাচীরের বৈশিষ্ট্য বহন করে, তারের EDM শুরু থেকেই প্রক্রিয়ার রুটে থাকে, মিলিং ব্যর্থ হওয়ার পরে উদ্ধার অভিযান হিসাবে যোগ করা হয় না।
কমন অটোমোটিভ পার্টস, ডাইস এবং টুলিং কাট বাই ওয়্যার ইডিএম
এই অ্যাপ্লিকেশন যা আসলে মেশিনে পৌঁছান. প্যাটার্নটি সামঞ্জস্যপূর্ণ: অংশটি একটি প্রচলিত কাটারের জন্য শক্ত, পাতলা বা জ্যামিতিকভাবে অবরুদ্ধ।
শুধুমাত্র সাধারণ রেফারেন্স মান। প্রকৃত ফলাফল মেশিনের কনফিগারেশন, ওয়ার্কপিস উপাদান এবং বেধ, কাটিং প্যারামিটার, পাসের সংখ্যা, তাপীয় অবস্থা এবং পরিদর্শন পদ্ধতির উপর নির্ভর করে। এই পরিসংখ্যানগুলি কোনও মেশিনের জন্য একটি গ্যারান্টিযুক্ত মান নয় এবং চুক্তিগত সহনশীলতা হিসাবে উদ্ধৃত করা উচিত নয়।
অংশ বিভাগ
সাধারণ উপাদান
সাধারণ রেফারেন্স সহনশীলতা
কারণ WEDM নির্দিষ্ট করা হয়েছে
স্ট্যাম্পিং ডাই ইনসার্ট, পাঞ্চ এবং স্ট্রিপার
D2, SKD11, Cr12MoV, কার্বাইড
0.003–0.008 মিমি
শক্ত হওয়ার পরে কাটা; কোন নাকাল বিকৃতি
ডাই-কাস্টিং এবং ইনজেকশন ছাঁচ সন্নিবেশ
H13, 8407, S136
0.005–0.010 মিমি
গভীর সরু পাঁজর এবং খসড়া দেয়াল
কাঁটাচামচ এবং সিঙ্ক্রোনাইজার টুলিং শিফট করুন
20MnCr5, SCM415
0.008–0.012 মিমি
কার্বারাইজড সারফেস প্লাস টাইট কৌণিক বৈশিষ্ট্য
ব্রেক ক্যালিপার সীল grooves
ঢালাই লোহা, অ্যালুমিনিয়াম খাদ
0.008–0.015 মিমি
কাটার ব্যাসার্ধ নীচে খাঁজ প্রস্থ
ইনজেক্টর আসন এবং স্প্রে orifices
শক্ত স্টেইনলেস, টুল স্টিল
0.003–0.006 মিমি
একটি বোরের ভিতরে গোলাকারতা এবং পৃষ্ঠের অখণ্ডতা
সেন্সর হাউজিং এবং সংযোগকারী সন্নিবেশ
পিতল, বেরিলিয়াম তামা
0.010–0.020 মিমি
পাতলা দেয়াল যা ক্ল্যাম্পিং বল নিতে পারে না
কার্বাইড কাটার সরঞ্জাম, ব্রোচ এবং রিমার
টংস্টেন কার্বাইড
0.003–0.008 মিমি
অর্থনৈতিক ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা জীবন অতিক্রম কঠোরতা
ইভি মোটর ল্যামিনেশন এবং রটার মারা যায়
কার্বাইড, শক্ত করা টুল ইস্পাত
0.002–0.005 মিমি
Burr-মুক্ত প্রান্ত এবং স্তুপীকৃত স্তরায়ণ নির্ভুলতা
দুটি বিভাগ তাদের নিজস্ব মেশিনের জন্য অর্থ প্রদান করে। শক্ত স্ট্যাম্পিং সন্নিবেশ হল ক্লাসিক কেস; ইভি ল্যামিনেশন ডাই সবচেয়ে দ্রুত বর্ধনশীল, কারণ সেখানে একটি বুর হাজার হাজার স্তুপীকৃত শীট জুড়ে গুণিত হয় এবং সমাপ্ত স্টেটর বা রটারে একটি শর্ট সার্কিট হতে পারে। ওয়্যার ইডিএম বুর-মুক্ত প্রান্ত তৈরি করতে পারে এবং অতিরিক্ত ফিনিশিং পাসগুলি পুনঃস্থাপিত স্তরের বেধকে উল্লেখযোগ্যভাবে হ্রাস করতে পারে এবং পৃষ্ঠের অখণ্ডতা উন্নত করতে পারে।
স্বয়ংচালিত তারের EDM জন্য উপযুক্ত উপকরণ
ইডিএমকে প্রায়শই উপাদান-অজ্ঞেয়বাদী বলা হয় কারণ এটি শুধুমাত্র বৈদ্যুতিক পরিবাহিতা প্রয়োজন। অনুশীলনে, ধাতুবিদ্যা এখনও কাটের হার, পৃষ্ঠের অখণ্ডতা এবং প্রয়োজনীয় পাসের সংখ্যা পরিবর্তন করে — পার্থক্যগুলি একটি উদ্ধৃতিকে প্রভাবিত করার জন্য যথেষ্ট বড়।
উপাদান গ্রুপ
WEDM-এ আচরণ
ব্যবহারিক নোট
শক্ত করা টুল স্টিলস (D2, SKD11, Cr12MoV, H13)
সবচেয়ে সহজ গ্রুপ: ভাল আচরণ করুন, পরিষ্কারভাবে ফ্লাশ করুন, পাস জুড়ে সহনশীলতা ধরে রাখুন
একটি 40 মিমি সন্নিবেশে মাল্টি-পাস কাটগুলি একটি সূক্ষ্ম-সমাপ্ত পৃষ্ঠে পৌঁছায়
কার্বারাইজড এবং কেস-কঠিন ইস্পাত
একটি নরম কোরের উপর হার্ড কেস বিভিন্ন হারে ক্ষয় হয়; তারের ক্ষেত্রে ল্যাগ হয় এবং কোরে গতি বাড়ে
রাফিং পরামিতি হ্রাস করুন এবং ফ্লাশিং পরীক্ষা করুন; কোণগুলি প্রথমে পার্থক্য দেখায়
সিমেন্টেড কার্বাইড
ভালভাবে কাটে, কিন্তু মাইক্রো-ক্র্যাকিং এবং কোবাল্ট হ্রাস উচ্চ স্রাব শক্তিতে একটি বাস্তব ঝুঁকি
লোয়ার-এনার্জি রাফিং প্লাস এক বা দুটি অতিরিক্ত ট্রিম পাস
টাইটানিয়াম এবং নিকেল মিশ্রণ (Ti-6Al-4V, ইনকোনেল)
একই বেধে স্টিলের চেয়ে ধীরে ধীরে কাটা; ট্রিম বাদ দেওয়া হলে স্তর ঝুঁকি পুনঃস্থাপন
একটি তিন-পাস সর্বনিম্ন সাধারণ যেখানে পৃষ্ঠের অখণ্ডতা গুরুত্বপূর্ণ
অ্যালুমিনিয়াম এবং তামার মিশ্রণ
অ্যালুমিনিয়াম দ্রুত কাটে কিন্তু জারিত হতে পারে; তামা এবং পিতল তাপ বহন করে এবং কম দক্ষতার সাথে কাটা
টুল ইস্পাত হিসাবে একই ঘন্টায় হারে হয় উদ্ধৃত করবেন না
কার্বাইড এবং নিকেল অ্যালয় হল দুটি গ্রুপ যেখানে একটি ট্রিম পাস সংরক্ষণ করা একটি মিথ্যা অর্থনীতি, কারণ ক্ষতিটি তাত্ক্ষণিক মাত্রিক ব্যর্থতার পরিবর্তে চিপিং বা ক্লান্তি ফাটল হিসাবে উপস্থিত হয়।
কি সহনশীলতা তারের EDM ধরে রাখতে পারে?
একটি অঙ্কনে মুদ্রিত সহনশীলতা এবং একটি দোকান উৎপাদনে যে সহনশীলতা ধরে রাখতে পারে তা দুটি ভিন্ন সংখ্যা। বেশিরভাগ স্বয়ংচালিত টুলিং ভলিউম ব্যবহারিক পরিসরের মাঝখানে বসে, ঠিক যেখানে তারের EDM-এর অর্থনীতি সবচেয়ে অনুকূল।
শক্ত ডাই এবং ছাঁচ সন্নিবেশ সবচেয়ে শক্ত প্রান্তে বসুন, কারণ খালি করা এবং ছাঁটাই করার ক্লিয়ারেন্স সরাসরি burr উচ্চতা এবং ডাই জীবন সেট করে। এই ব্যান্ডে পৌঁছাতে একটি নির্ভুল-শ্রেণীর মেশিন, একটি নিয়ন্ত্রিত পরিবেশ এবং তিন বা তার বেশি পাস লাগে।
ইনজেক্টর আসন সাধারণত পরম আকারের পরিবর্তে বৃত্তাকার এবং পৃষ্ঠ ফিনিস দ্বারা পরিচালিত হয় - একটি ক্রয়ের স্পেসিফিকেশন লেখার সময় একটি গুরুত্বপূর্ণ পার্থক্য।
শিফট ফর্ক এবং সিঙ্ক্রোনাইজার টুলিং এমন একটি পরিসরে অবতরণ করে যেখানে দুটি কাটিং পাস সহ একটি মাঝারি গতির মেশিন আরামে এবং বারবার পরিচালনা করে।
ব্রেক ক্যালিপার সীল grooves বেশিরভাগ মেশিন ক্লাসে সাধারণত একটি রাফিং পাস প্লাস ওয়ান ট্রিম পাস।
কাঠামোগত বন্ধনী এবং শক্তিবৃদ্ধি ঢিলেঢালা শ্রেণী, যেখানে একটি একক-পাস উচ্চ-গতির কাট সাধারণত যথেষ্ট হয় যদি না প্রান্ত মানের প্রয়োজনীয়তা অন্যথা বলে।
ফাইন-ফিনিশ ব্যান্ডের নিচে খরচ বক্ররেখা খাড়াভাবে ঊর্ধ্বমুখী হয়: আপনার প্রয়োজন একটি তাপমাত্রা-নিয়ন্ত্রিত পরিবেশ, তিন বা ততোধিক পাস, ধীর তারের ফিড এবং অপারেটর শৃঙ্খলার একটি স্তর যা প্রতিটি দোকান তিনটি শিফট জুড়ে বজায় রাখতে পারে না। আলগা প্রান্তে, সৎ প্রতিযোগী হল লেজার বা হাই-ডেফিনিশন প্লাজমা কাটার পরিবর্তে মিলিং।
ড্রয়িংয়ে মুদ্রিত সহনশীলতা থেকে গ্রাহকের প্রকৃতপক্ষে যে সহনশীলতা প্রয়োজন তা আলাদা করা এই ব্যবসার সবচেয়ে মূল্যবান অভ্যাস। উদ্ধৃতি দ্বিগুণ হতে পারে যখন একটি কার্যকরী পৃষ্ঠের জন্য লিখিত একটি সাধারণ নোট এমন একটি পৃষ্ঠে প্রয়োগ করা হয় যা কখনও অন্য অংশকে স্পর্শ করে না।
উচ্চ গতির তারের EDM , প্রায়শই DK77 প্ল্যাটফর্মের চারপাশে নির্মিত, প্রতি বর্গ মিলিমিটার কাটের সর্বনিম্ন খরচ সরবরাহ করে। এটি বন্ধনী, শিম স্টক, সাধারণ পাঞ্চ এবং যে কোনও কাজের জন্য সঠিক উত্তর যেখানে লোজার ব্যান্ড গ্রহণযোগ্য।
মাঝারি গতির তারের EDM উচ্চ-গতি এবং নির্ভুল মেশিনের মধ্যে বসে। এটি নিয়ন্ত্রিত মাল্টি-পাস কাটিং এবং আরও কঠোর ওয়্যার ড্রাইভ যুক্ত করে, এবং সেই সংমিশ্রণটিই অর্জনযোগ্য ব্যান্ডটিকে আলগা প্রান্ত থেকে ফাইন-ফিনিশ এন্ডের দিকে নিয়ে যায় - একটি কারণ হল মাঝারি-গতির মেশিনগুলি স্বয়ংচালিত টুলিংয়ের জন্য ব্যাপকভাবে নির্দিষ্ট করা হয়। কাট প্রতি খরচ একটি উচ্চ-গতির মেশিনের চেয়ে বেশি, কিন্তু স্ক্র্যাপের হার এবং ম্যানুয়াল ফিনিশিং ঘন্টা দুটোই কমে যায়।
মাল্টি-পাস কাটিং একটি মেশিন ক্লাসের পরিবর্তে একটি ক্ষমতা: একটি রুক্ষ পাস এবং ক্রমান্বয়ে কম স্রাব শক্তিতে এক বা একাধিক ট্রিম পাস অনুসরণ করে। প্রতিটি মাঝারি-গতি এবং নির্ভুল মেশিন এটিকে সমর্থন করে, এবং এটিই কঠোর সহনশীলতা এবং সূক্ষ্ম সারফেস ফিনিশ অটোমোটিভ স্পেসিফিকেশন উভয়ই সরবরাহ করে — একটি একক-পাস কাট কখনও এটি অর্জন করে না। অন্য কিছু দেখার আগে কন্ট্রোল সাপোর্ট করে ট্রিম পাসের সংখ্যা নিশ্চিত করুন, কারণ এই সংখ্যাটি অর্জনযোগ্য সহনশীলতার উপর মেঝে সেট করে।
যথার্থ তারের EDM মেশিন , যা ছোট তারের সাথে সবচেয়ে আঁটসাঁট ব্যান্ডগুলিকে ধরে রাখে, প্রধানত EV ল্যামিনেশন ডাই, ইনজেক্টর টুলিং এবং কার্বাইডের কাজ যেখানে সহনশীলতা এবং পৃষ্ঠের অখণ্ডতার প্রয়োজনীয়তাগুলি সত্যই আঁটসাঁট। তারা উল্লেখযোগ্যভাবে আরো খরচ এবং একটি নিয়ন্ত্রিত পরিবেশ প্রয়োজন.
আপনার সত্যিকারের প্রয়োজনীয় সহনশীলতা ব্যান্ডটি কভার করে এমন ক্লাস কিনুন, ফাইলের মধ্যে সবচেয়ে টাইট অঙ্কন নয়, কারণ ক্লাসগুলির মধ্যে মূল্যের ব্যবধান সাধারণ স্বয়ংচালিত কাজের অর্জনযোগ্য মানের পার্থক্যের চেয়ে অনেক বেশি।
অটোমোটিভ টুলিংয়ের জন্য সঠিক তারের EDM মেশিন কীভাবে চয়ন করবেন
নির্বাচন একটি ক্যাটালগ থেকে অংশ থেকে ভাল কাজ করে. এই চেইনটি ক্রমানুসারে চালান:
অংশের আকার এবং ওজন — কাজের খাম এবং টেবিলের লোড সেট করে এবং অন্য কিছু করার আগে সাধারণত মেশিনগুলিকে বাতিল করে দেয়।
উপাদান এবং কঠোরতা — পাসের কৌশল নির্ধারণ করে এবং একটি প্যারামিটার লাইব্রেরি স্ক্র্যাচ থেকে তৈরি করতে হবে কিনা।
সহনশীলতা এবং শেষ যে আসলে ব্যাপার — মেশিন ক্লাস সেট করে এবং একটি নিয়ন্ত্রিত পরিবেশ প্রয়োজন কিনা।
টেপার — খসড়া, ত্রাণ বা কৌণিক দেয়াল ঠিক করে যে একটি টেপার-সক্ষম মেশিন আদৌ প্রয়োজন কিনা।
মাসিক কাটা মিটার - একটি মেশিন এবং দুটির মধ্যে সিদ্ধান্ত নেয়।
নীচের টেবিলটি একটি সূচনা বিন্দু, একটি স্পেসিফিকেশন নয়।
যদি আপনার কাজ হয়
দিয়ে শুরু করুন
শক্ত করা D2 / SKD11 মোটামুটি 20-30 µm এ সন্নিবেশ
DK77 সিরিজের উচ্চ-গতির মেশিন
নির্ভুল টুলিং প্রয়োজন কঠোর মাত্রিক নিয়ন্ত্রণ এবং একটি সূক্ষ্ম ফিনিস
পিএসসি সিরিজ মাঝারি গতির মেশিন
সাধারণ নির্ভুল টুলিং যেখানে অংশ প্রতি খরচ প্রাধান্য পায়
DK-BC সিরিজ
কোণযুক্ত দেয়াল, খসড়া বা গভীর টেপার
লার্জ-টেপার (DKD) সিরিজ
সুপারিশটি এখনও অংশের উপর নির্ভর করে এবং এটি নিষ্পত্তি করার নির্ভরযোগ্য উপায় হল ক্যাটালগ পরিসংখ্যানগুলির তুলনা না করে আপনার নিজস্ব উপাদানের উপর একটি কাটিয়া পরীক্ষা।
কৌণিক ডাইস এবং ছাঁচের জন্য টেপার কাটিং
অটোমোটিভ ডাই এবং মোল্ডগুলি খুব কমই সোজা দেয়ালযুক্ত হয়: ড্রাফ্ট অ্যাঙ্গেল, রিলিফ অ্যাঙ্গেল এবং ডাই ওপেনিংগুলি যা কাটিয়া প্রান্ত থেকে ক্লিয়ারেন্স জোনে নিচের দিকে টেপার করে সবগুলিকে কাত করার জন্য তারের প্রয়োজন হয়৷
টেপার capability is always quoted at a specified workpiece height , এবং অংশটি লম্বা হওয়ার সাথে সাথে অর্জনযোগ্য কোণ পড়ে যায়। একটি Z উচ্চতায় একটি প্রদত্ত কোণের জন্য রেট করা একটি মেশিন অগত্যা এটিকে অন্যটিতে ধরে রাখবে না।
একটি নির্দিষ্ট উচ্চতায় কোণ এবং সর্বোচ্চ বিচ্যুতি উভয় দ্বারা টেপার নির্দিষ্ট করুন। বিচ্যুতি চিত্র - সর্বাধিক কোণ নয় - একটি ডাই পরিষ্কারভাবে একত্রিত হয় কিনা তা নির্ধারণ করে এবং এটি বেশিরভাগ উদ্ধৃতি থেকে অনুপস্থিত সংখ্যা।
বড় টেপার মেশিন একটি ডেডিকেটেড টেপার হেড সহ স্বাধীন U/V অক্ষ নিয়ন্ত্রণ ব্যবহার করুন, যাতে তারের কাত হওয়ার সময় ফ্লাশিং এবং টেনশন সামঞ্জস্যপূর্ণ থাকে। তা ছাড়া, টেপারড সারফেসে কাট কোয়ালিটি এবং কোণার নির্ভুলতা উভয়ই ক্ষয় হয়।
টেপার is not free. স্ট্রেইট থ্রু-হোল, কার্বাইড ব্ল্যাঙ্ক এবং সাধারণ ঘুষিতে এটি কোন লাভ ছাড়াই খরচ যোগ করে; অঙ্কন কোন খসড়া, ত্রাণ বা কোণ প্রাচীর দেখায়, স্পেসিফিকেশন বন্ধ এটি ছেড়ে.
POOSN এর বড়-টেপার মডেলগুলি ±45° পর্যন্ত নির্দিষ্ট করা হয়েছে।
অটোমোটিভ টুলিংয়ের জন্য POOSN ওয়্যার EDM মেশিন
POOSN হল Taizhou Xinchengyang Machinery Manufacturing Co., Ltd-এর ওয়্যার EDM ব্র্যান্ড। কারখানাটি চারটি পরিবারে তিন দশক ধরে তারের EDM মেশিন তৈরি করেছে — PS, PSC মিডিয়াম-স্পিড, DK হাই-স্পিড এবং লার্জ-টেপার কাটিং — এবং দক্ষিণ-পূর্ব এশিয়া, পশ্চিম এশিয়া, ইউরোপ ও ইউরোপের তুলনায় সরাসরি বাণিজ্য কোম্পানি হিসেবে দক্ষিণ-পূর্ব এশিয়ায় রপ্তানি করে।
শুধুমাত্র সিরিজ-স্তরের ক্ষমতা। মডেল খাম, ভ্রমণ, টেবিল লোড এবং টেপার ফিগার কনফিগারেশনের সাথে পরিবর্তিত হয় এবং আপনার উদ্ধৃত মডেলের বর্তমান স্পেসিফিকেশন শীটের সাথে নিশ্চিত হওয়া আবশ্যক।
সিরিজ
জন্য সেরা
মূল পয়েন্ট
PSC সিরিজ (PSC35C / PSC45C / PSC50C / PSC60C)
যথার্থ স্বয়ংচালিত টুলিং
মাল্টি-পাস মাঝারি-গতি কাটিয়া; নির্ভুলতা এবং সমাপ্তি
DK-BC সিরিজ
সাধারণ নির্ভুলতা টুলিং
গতি এবং খরচের ভারসাম্য; 0.002 মিমি এর অবস্থান নির্ভুলতা পুনরাবৃত্তি করুন
DK77 সিরিজ
রুক্ষ কাটিং এবং সাধারণ টুলিং
কঠিন স্টক উপর খরচ কার্যকর কাটিয়া
লার্জ-টেপার (DKD) সিরিজ
টেপারed dies and molds
বড়-কোণ টেপার কাটিং, ±45° পর্যন্ত
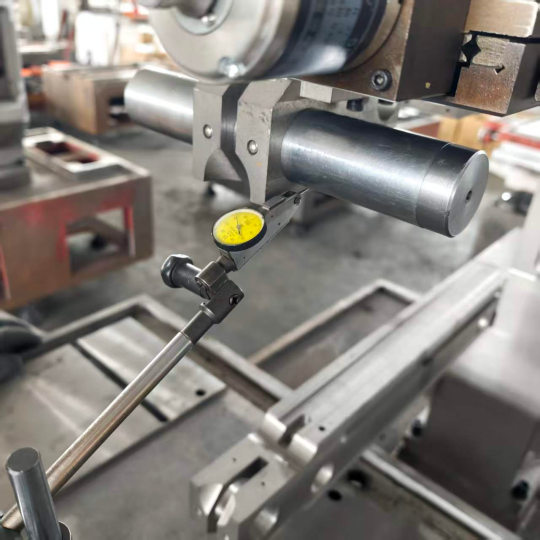
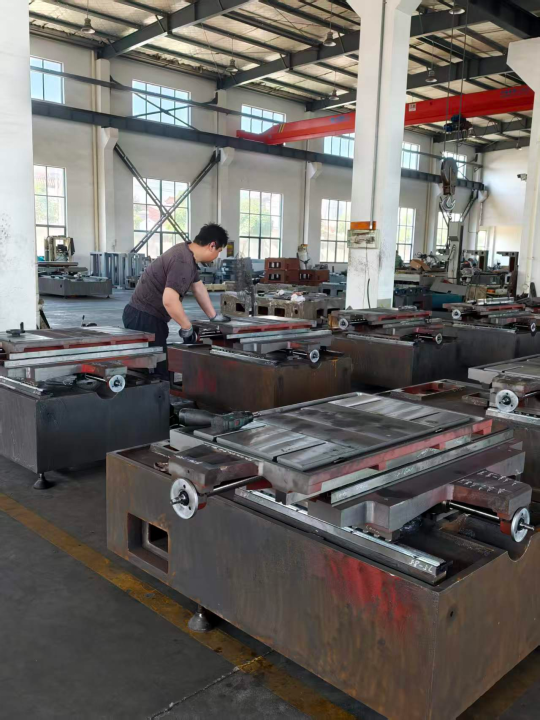
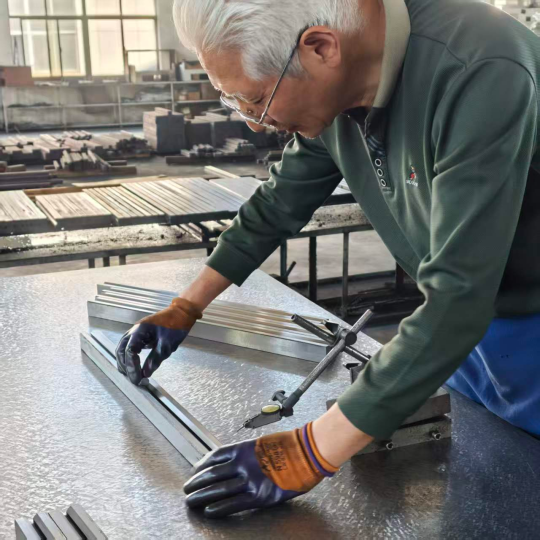
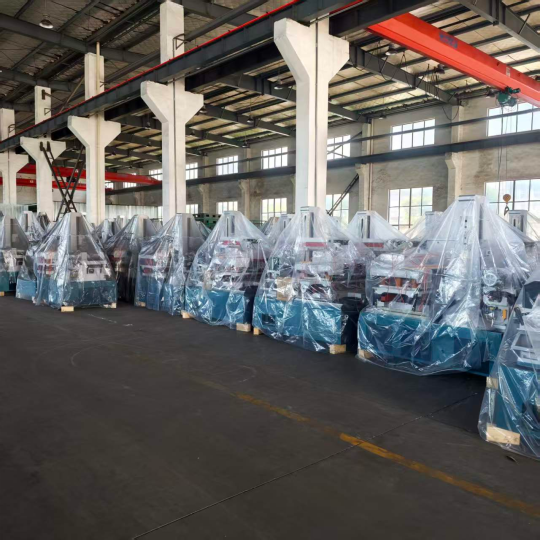
POOSN পরিসরে ওয়্যার EDM মেশিন। POOSN কর্মশালায় মেশিন সমাবেশ এবং গাইডওয়ে কাজ, চূড়ান্ত প্রান্তিককরণের আগে সম্পন্ন করা হয়।
কিভাবে POOSN ওয়্যার EDM মেশিনের যথার্থতা যাচাই করে
একজন ক্রেতাকে "একটি লেজার ইন্টারফেরোমিটার রিপোর্ট চাইতে" বলা সহজ; দোকানের মেঝেতে কী ঘটে তা দেখানো আরও কার্যকর। এটি একটি POOSN মেশিনের পিছনে যাচাইকরণ চেইন:
স্যাডেল প্লেট প্রক্রিয়া — 12 ঘন্টা টেম্পারিং, 24 ঘন্টা প্রাকৃতিক শীতলতা এবং ম্যানুয়াল স্ট্রেস রিলিফ, তাই জ্যামিতি শুধুমাত্র গ্রহণযোগ্যতা পরীক্ষায় না থেকে বছরের পর বছর ধরে পরিষেবা দেয়৷
সমাবেশ এবং প্রান্তিককরণ একটি যান্ত্রিক বা লেজার রেফারেন্সের বিপরীতে, লাইনের শেষে সংশোধন করার পরিবর্তে দোকানের মেঝেতে গাইডওয়ের সঠিকতা নিয়ন্ত্রণ করা হয়।
চালানের আগে একটি লেজার ইন্টারফেরোমিটার দিয়ে পরিমাপ করা হয় অবস্থান নির্ভুলতা , গ্রাহককে জারি করা পরীক্ষার রিপোর্ট সহ।
তিনটি পরিদর্শন গেট — আগত অংশ, সমাবেশ প্রক্রিয়া এবং চূড়ান্ত প্রি-শিপমেন্ট — আটটি পূর্ণ-সময়ের গুণমান পরিদর্শক দ্বারা আচ্ছাদিত৷
মিলিত নিয়ন্ত্রণ ব্যবস্থা — KJZ-07, ZHZK-03, CHK.CNC.SYS বা SN-10000, মেশিনের উপর নির্ভর করে।
সমাবেশের সময় মাত্রিক নির্ভুলতা নিয়ন্ত্রণ। অবস্থান নির্ভুলতার লেজার ইন্টারফেরোমিটার পরীক্ষা চালানের আগে একটি পৃথক, নথিভুক্ত পরীক্ষা। POOSN CNC কন্ট্রোল ক্যাবিনেট — কন্ট্রোলারটি মেশিনের সাথে মিলে যায় এবং রপ্তানি আদেশের জন্য ইংরেজিতে নথিভুক্ত করা হয়। মেশিনগুলি একত্রিত, পরীক্ষিত এবং চালানের জন্য প্রস্তুত - যে বিন্দুতে সঠিকতা রিপোর্ট মেশিনের সাথে ভ্রমণ করে।
উচ্চ-গতি, মাঝারি-গতি বা বড়-টেপার WEDM আপনার স্বয়ংচালিত টুলিংয়ের সাথে ফিট করে কিনা তা নিশ্চিত নন? প্রকৃতপক্ষে গুরুত্বপূর্ণ অংশের আকার, উপাদান, বেধ এবং সহনশীলতা আমাদের পাঠান এবং আমরা একটি ক্যাটালগ পৃষ্ঠার পরিবর্তে একটি মেশিনের সুপারিশ নিয়ে ফিরে আসব।
ওয়্যার ইডিএম বনাম মিলিং, লেজার কাটিং, গ্রাইন্ডিং এবং সিঙ্কার ইডিএম
যে তুলনাটি গুরুত্বপূর্ণ তা হল ওয়্যার ইডিএম বনাম বিমূর্তটিতে মিলিং নয়। এই প্রক্রিয়াটি একটি নির্দিষ্ট উপাদানের সর্বনিম্ন সম্পূর্ণ লোড খরচে একটি সামঞ্জস্যপূর্ণ বৈশিষ্ট্য সরবরাহ করে।
প্রক্রিয়া তুলনার জন্য রেফারেন্স রেঞ্জ, কোনো মেশিনের স্পেসিফিকেশন নয়। প্রকৃত ফলাফল উপাদান, বেধ, টুলিং, পরামিতি এবং পরিদর্শন পদ্ধতির উপর নির্ভর করে।
প্রক্রিয়া
কঠোরতা সীমা
রেফারেন্স সহনশীলতা
কোণার ব্যাসার্ধ
মোটরগাড়ি মধ্যে সেরা ফিট
তারের EDM
কঠোরতা নির্বিশেষে কোন পরিবাহী উপাদান
0.003–0.015 মিমি
শুধুমাত্র তারের ব্যাসার্ধ
শক্ত হয়ে যাওয়া, পাতলা দেয়াল, অভ্যন্তরীণ বৈশিষ্ট্য
সিএনসি মিলিং
প্রায় 45 HRC পর্যন্ত
0.010–0.030 মিমি
কর্তনকারী ব্যাসার্ধ
নরম দেহ, বড় পকেট, 3D পৃষ্ঠতল
লেজার কাটিং
একটি মাঝারি বেধ পরিসীমা মধ্যে ইস্পাত শীট
0.050-0.150 মিমি
ছোট, কিন্তু একটি তাপ-আক্রান্ত অঞ্চল সঙ্গে
ফ্ল্যাট ফাঁকা, বন্ধনী, প্রি-ফর্ম প্রোফাইল
ডুবন্ত EDM
কোন পরিবাহী উপাদান
0.005–0.020 মিমি
ইলেকট্রোড কোণ
অন্ধ গহ্বর, 3D ফর্ম, ছাঁচ টেক্সচার
নাকাল
যে কোন শক্ত ইস্পাত
0.002–0.010 মিমি
চাকা ফর্ম
ফ্ল্যাট মুখ, OD এবং আইডি নলাকার কাজ
লেজার কাটিং তুলনামূলকভাবে সম্প্রসারণযোগ্য, কারণ এটি প্রায়শই স্বয়ংচালিত খালি জায়গায় উচ্চ-গতির WEDM-এর বিকল্প হিসাবে প্রস্তাবিত হয়। লেজার ফ্ল্যাট শীটে জয়লাভ করে যেখানে সহনশীলতা আলগা এবং প্রান্তের অবস্থা গুরুতর নয়। অংশটি পুরু হওয়ার সাথে সাথে, তাপ-আক্রান্ত অঞ্চলটি অগ্রহণযোগ্য হওয়ার সাথে সাথেই বা সহনশীলতার প্রয়োজনীয়তা 0.05 মিমি এর নীচে শক্ত হওয়ার সাথে সাথে এটি হারিয়ে যায়। 60 HRC-তে শক্ত করা টুলিং-এ, লেজার কথোপকথনে নেই।
গ্রাইন্ডিং এবং তারের EDM ওভারল্যাপ শক্ত ডাই ওয়ার্কের উপর, এবং বিভাজনটি সোজা: গ্রাইন্ডিং ফ্ল্যাট মুখ এবং নলাকার বৈশিষ্ট্যগুলিকে দ্রুত এবং সস্তা পরিচালনা করে, যখন WEDM অভ্যন্তরীণ প্রোফাইল, সরু স্লট, তীক্ষ্ণ অভ্যন্তরীণ কোণ এবং কাস্টম ফর্ম চাকা প্রয়োজন এমন কিছু পরিচালনা করে। বেশিরভাগ স্বয়ংচালিত টুলিং দোকান উভয়ই চালায় এবং সেই অনুযায়ী কাজকে রুট করে।
কিছু প্রসেস সীমাহীন ওয়ার্কপিস কঠোরতা, কম-মাইক্রোন পরিসরে সহনশীলতা এবং শূন্য কাটার শক্তিকে একত্রিত করে — যে কারণে শক্ত হয়ে যাওয়া স্বয়ংচালিত গাড়ি মারা যায় এবং পাতলা-প্রাচীরের টুলিং ধীর কাটের হার সত্ত্বেও তারের EDM-এ ফিরে যেতে থাকে।
ওয়্যার ইডিএম প্রস্তুতকারক বা সরবরাহকারীকে কীভাবে মূল্যায়ন করবেন
স্বয়ংচালিত গ্রাহকরা তাদের টুলিং সাপ্লাই চেইন অডিট করে, এবং যে চাপ মেশিন সরবরাহ করে তার উপর প্রবাহিত হয়। একটি মেশিন যা একটি ডেমোতে ভালভাবে কাটে কিন্তু কোনো খুচরা যন্ত্রাংশ চ্যানেল নেই, কোনো পরিষেবার প্রতিশ্রুতি নেই এবং কোনো নির্ভুলতা পুনরায় শংসাপত্র প্রক্রিয়া আঠারো মাসের মধ্যে একটি উৎপাদন বাধা হয়ে দাঁড়ায়। লিখিতভাবে নিম্নলিখিত অনুরোধ করুন:
নির্দিষ্ট এককের পরিমাপকৃত নির্ভুলতা , নামের পরীক্ষা পদ্ধতির সাথে — প্রকৃত মেশিনে একটি লেজার ইন্টারফেরোমিটার রিপোর্ট, মডেল লাইনের জন্য একটি ক্যাটালগ চিত্র নয়।
ট্রিম সংখ্যা নিয়ন্ত্রণ সমর্থন পাস পাস — এটি অর্জনযোগ্য সহনশীলতার উপর মেঝে সেট করে, এবং এটি এমন একটি প্রশ্ন যা বেশিরভাগ ক্রেতা জিজ্ঞাসা করতে ভুলে যান।
খুচরা যন্ত্রাংশ উৎপাদন বন্ধ আইটেম জন্য সময় সীসা : পাওয়ার সাপ্লাই বোর্ড, তারের টেনশনিং মোটর, ইউভি অক্ষ ড্রাইভ এবং নিয়ন্ত্রণ উপাদান। একটি লিখিত প্রতিশ্রুতিবদ্ধ লিড টাইম কম মেশিনের দামের চেয়ে বেশি মূল্যবান।
আপনার উপাদান মিশ্রণ জন্য পরামিতি সমর্থন কার্বাইড, কার্বারাইজড স্টিল এবং যেখানে প্রাসঙ্গিক, টাইটানিয়াম এবং নিকেল অ্যালয়েসের জন্য শুরুর পয়েন্টগুলি আপনি আসলে চালান এমন বেধে।
আপনার নিজস্ব উপাদান একটি কাটিয়া পরীক্ষা , পরীক্ষার রিপোর্ট এবং ব্যবহৃত প্যারামিটার সেট সহ।
একটি মেশিন গ্রহণযোগ্যতা পরীক্ষা একটি পরীক্ষা অংশে যা আপনার জ্যামিতি, প্রান্ত ফিনিস পরিমাপ, কোণার আচরণ এবং টেপার কোণকে প্রতিনিধিত্ব করে।
ইংরেজি ডকুমেন্টেশন — অপারেশন ম্যানুয়াল, বৈদ্যুতিক অঙ্কন, পরামিতি তালিকা এবং নিয়ন্ত্রণ ডকুমেন্টেশন।
বৈদ্যুতিক কনফিগারেশন — আপনার সুবিধার জন্য ভোল্টেজ, ফেজ এবং সংযোগের প্রয়োজনীয়তা এবং বৈদ্যুতিক উপাদানের তালিকা।
কন্ট্রোল সিস্টেম সমর্থন — কন্ট্রোলার এবং সংস্করণ, আপডেট এবং অতিরিক্ত জিনিসগুলি কীভাবে পরিচালনা করা হয় এবং মেশিনটি চালানো বা আপডেট করার জন্য ইন্টারনেট সংযোগের উপর নির্ভর করে কিনা।
প্রশিক্ষণ, রপ্তানি ডকুমেন্টেশন এবং কাস্টমাইজেশন — কি অন্তর্ভুক্ত এবং কোন ভাষায়; আপনার গন্তব্যের জন্য প্যাকিং, লোডিং এবং কাস্টমস নথি; এবং কারখানাটি কেবল ক্যাটালগ মেশিনের পরিবর্তে ফিক্সচার, লম্বা ঘের, বর্ধিত জেড ভ্রমণ বা অটোমেশন-সেল ইন্টিগ্রেশন সরবরাহ করতে পারে কিনা।
দামের তুলনা করার আগে, উদ্ধৃতিগুলি স্বাভাবিক করুন: ভোগ্যপণ্যের প্রথম বছর যোগ করুন, উদ্ধৃত সীসা সময় দ্বারা নিহিত খুচরা যন্ত্রাংশের ঝুঁকি এবং প্রস্তাবিত প্যারামিটার এবং প্রশিক্ষণ সহায়তার মান। যে মেশিনগুলি ক্রয় মূল্যের মধ্যে লক্ষণীয়ভাবে পৃথক হয় সেগুলি একবার এই কারণগুলিকে অন্তর্ভুক্ত করার পরে সম্পূর্ণভাবে উল্টে যেতে পারে৷ স্বয়ংচালিত টুলিংয়ের জন্য, সরবরাহকারীর সম্পর্কটি মেশিনের স্পেসিফিকেশনের চেয়ে বেশি গুরুত্বপূর্ণ, কারণ একটি নথিভুক্ত লিড টাইম এবং একটি প্রস্তুত প্যারামিটার টেবিল যা মেশিনটিকে তিন বছরে উত্পাদন করে।
আপনি অর্ডার করার আগে একটি কাটিয়া পরীক্ষা প্রয়োজন? আমাদের আপনার অঙ্কন এবং উপাদান স্পেসিফিকেশন পাঠান, এবং আমরা অংশ কাটা এবং পরিমাপ ফলাফল সঙ্গে এটি ফেরত হবে.
অটোমোটিভ ওয়্যার EDM-তে খরচ, ভোগ্য সামগ্রী এবং রক্ষণাবেক্ষণ
প্রতি অংশের খরচ তিনটি ভেরিয়েবল দ্বারা প্রভাবিত হয়: কাটা দৈর্ঘ্য, ওয়ার্কপিসের উচ্চতা এবং পাসের সংখ্যা। একটি 40 মিমি ইস্পাত সন্নিবেশে একটি দ্বি-পাস কাটা একই জ্যামিতিতে একটি একক-পাস কাটার তুলনায় যথেষ্ট পরিমাণে বেশি মেশিন সময় নেয় এবং তারের খরচের পরিবর্তে প্রায় সম্পূর্ণ মেশিন সময় বৃদ্ধি পায়।
তারের খরচ মেশিনটি কীভাবে এটি ব্যবহার করে তার উপর নির্ভর করে: যেখানে তারটি ভেঙে না যাওয়া পর্যন্ত পুনরায় ব্যবহার করা হয় বা ব্যাসটি ব্যবহারযোগ্য প্রান্তিকের নিচে নেমে যায় এটি একটি ছোট খরচের আইটেম এবং যেখানে এটি একক-ব্যবহার হয়, সেখানে ব্যবহার একটি দৃশ্যমান লাইন আইটেম হয়ে যায়। যেভাবেই হোক, সাধারণ স্বয়ংচালিত কাট দৈর্ঘ্যে তারের মোট অংশ ব্যয়ের একটি ছোট অংশ হয়, তাই সস্তা তারের কেনাকাটার চেয়ে ট্রিম পাসের সংখ্যা অপ্টিমাইজ করা গুরুত্বপূর্ণ।
তারের বাইরে, ব্যবহারযোগ্য জিনিসগুলি হল অস্তরক ফিল্টার, রজন, অগ্রভাগ এবং গাইড সমাবেশ। গাইড জীবন আইটেম প্রায়ই অবমূল্যায়ন : একটি তিন-শিফ্ট মেশিনে, উপরের এবং নীচের গাইডগুলিকে মাসিক পরিদর্শন করা উচিত এবং ব্যর্থতার পরিবর্তে একটি সময়সূচীতে প্রতিস্থাপিত করা উচিত, কারণ একটি জীর্ণ গাইড একটি টেপার ত্রুটি হিসাবে প্রদর্শিত হয় যা ধীরে ধীরে ক্রমাগত হয় এবং যন্ত্রাংশ ব্যর্থ পরিদর্শন শুরু না হওয়া পর্যন্ত মিস করা সহজ।
একটি সংক্ষিপ্ত স্থানান্তর রুটিন এটির বেশিরভাগকে বাধা দেয়:
ডাইইলেক্ট্রিক ফিল্টারগুলি সময়সূচীতে পরিষ্কার করুন, অ্যালার্মে নয়।
কানের পরিবর্তে একটি গেজ দিয়ে সাপ্তাহিক তারের টান যাচাই করুন।
পর্যায়ক্রমে অবস্থান নির্ভুলতা পুনরায় পরীক্ষা করুন, কারণ তাপীয় প্রবাহ অংশে অদৃশ্যভাবে জমা হয়।
মেশিন নির্মাতা নির্দিষ্ট সীমার মধ্যে অস্তরক পরিবাহিতা রাখুন — পরিবাহিতা ড্রিফট স্পার্ক বৈশিষ্ট্য পরিবর্তন করে, এবং সেইজন্য সহনশীলতা।
প্রতিটি গাইড প্রতিস্থাপন লগ.
একটি তিন-শিফট কক্ষে, নির্ধারিত গাইড প্রতিস্থাপন এবং ডাইইলেকট্রিক পরিবাহিতা নিয়ন্ত্রণ যেকোনো অপারেটর প্রশিক্ষণ প্রোগ্রামের চেয়ে বেশি স্ক্র্যাপ প্রতিরোধ করে, কারণ উভয় ব্যর্থতাই ধীরে ধীরে বিকাশ লাভ করে এবং একটি একক অংশে অদৃশ্য।
অটোমোটিভ ওয়্যার EDM FAQ
স্বয়ংচালিত WEDM উৎপাদনে কোন সহনশীলতা ধরে রাখতে পারে?
এটি মেশিনের ব্র্যান্ডের চেয়ে পাসের কৌশল এবং দোকানের পরিবেশের উপর বেশি নির্ভর করে: দুই বা তিনটি পাস সহ একটি মাঝারি-গতির মেশিন ব্যবহারিক পরিসরের মাঝখানে বারবার পরিচালনা করে, একটি নিয়ন্ত্রিত পরিবেশে একটি নির্ভুল মেশিন আঁটসাঁট প্রান্তে পৌঁছে যায় এবং একটি একক-পাস হাই-স্পিড মেশিন আলগা প্রান্তকে জুড়ে দেয়। উপরের রেফারেন্স ব্যান্ডগুলি সাধারণ প্রয়োজনীয়তা বর্ণনা করে, গ্যারান্টিযুক্ত মান নয়।
তারের EDM একটি কেস-কঠিন বা কার্বারাইজড অংশ কাটতে পারে?
হ্যাঁ। কার্বারাইজড কেস এবং নরম কোর কিছুটা ভিন্ন হারে ক্ষয় হয়, তাই রুক্ষ প্যারামিটার কমিয়ে দিন এবং সাবধানে ফ্লাশিং পরীক্ষা করুন। কর্নারগুলি প্রথমে পার্থক্য দেখায়, এবং স্বাভাবিক সংশোধন হল একটি ধীরগতির রুক্ষ পাস এবং একটি অতিরিক্ত ট্রিম পাস।
স্বয়ংচালিত টুলিংয়ের জন্য উচ্চ-গতি বা মাঝারি-গতির WEDM কি ভাল?
মাঝারি-গতি হল স্বাভাবিক পছন্দ যেখানে কাজের জন্য কঠোর সহনশীলতা এবং একটি নিয়ন্ত্রিত ফিনিস প্রয়োজন, কারণ মাল্টি-পাস কাটিং এবং একটি অনমনীয় তারের ড্রাইভ ব্যান্ডটিকে আরও ভালভাবে ধরে রাখে। উচ্চ-গতি বন্ধনী, শিমস এবং সাধারণ পাঞ্চের জন্য আরও ভাল পছন্দ যেখানে ঢিলা ব্যান্ড গ্রহণযোগ্য এবং অংশ প্রতি খরচ প্রাধান্য পায়।
তারের EDM ভলিউম স্বয়ংচালিত অংশ উত্পাদন করতে পারেন?
তারের EDM machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
স্বয়ংচালিত ডাই কাজের জন্য কোন তারটি নির্দিষ্ট করা উচিত?
আপনার উপাদান এবং বেধের জন্য নির্মাতার প্যারামিটার লাইব্রেরির চারপাশে নির্মিত তারের প্রকার এবং ব্যাস নির্দিষ্ট করুন এবং লিখিতভাবে এটি নিশ্চিত করুন। প্রলিপ্ত গ্রেডগুলি সাধারণত ট্রিম পাসগুলিতে ফ্লাশিং এবং প্রান্তের গুণমান উন্নত করতে ব্যবহৃত হয়; একটি আদান-প্রদানকারী তারের সাথে উচ্চ-গতির মেশিনগুলির জন্য, মলিবডেনাম তারের মান বজায় থাকে।
স্বয়ংচালিত কাজের জন্য একটি তারের EDM মেশিন অর্ডার করার আগে কি যাচাই করা উচিত?
ট্রিম সংখ্যা নিয়ন্ত্রণ সমর্থন পাস পাস, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
একটি কাটিং পরীক্ষা অনুরোধ
স্ট্যাম্পিং, ব্রেক, ট্রান্সমিশন এবং ইভি প্রোগ্রাম পরিবেশনকারী একটি টুল রুমে সাধারণত টাইট কাজের জন্য একটি মাঝারি-গতির মেশিন এবং ভলিউম কাজের জন্য একটি বা দুটি উচ্চ-গতির মেশিনের প্রয়োজন হয়, এবং যদি ডাই ওয়ার্ক মিশ্রণের অংশ হয় তবে টেপার ক্ষমতা। উপাদান, কঠোরতা, বেধ এবং সহনশীলতা সহ একটি অঙ্কন পাঠানো একটি ক্যাটালগ পৃষ্ঠার পরিবর্তে একটি দরকারী মেশিন সুপারিশ পাওয়ার দ্রুততম উপায় - প্রকৃত সহনশীলতা ব্যান্ডটি সাধারণ নোট থেকে আলাদা হয়ে গেলে উত্তরটি সাধারণত পরিবর্তিত হয়৷