বাড়ি / খবর / শিল্প সংবাদ / EDM ওয়্যার ইরোডার গাইড: প্রকার, কাজের নীতি এবং নির্বাচন টিপস
EDM ওয়্যার ইরোডার গাইড: প্রকার, কাজের নীতি এবং নির্বাচন টিপস
বাড়ি / খবর / শিল্প সংবাদ / EDM ওয়্যার ইরোডার গাইড: প্রকার, কাজের নীতি এবং নির্বাচন টিপস
EDM ওয়্যার ইরোডার গাইড: প্রকার, কাজের নীতি এবং নির্বাচন টিপস
2026-08-03
আ EDM তারের ইরোডার ওয়্যার-কাট ইডিএম মেশিন বা তারের বৈদ্যুতিক স্রাব মেশিনও বলা হয়, উপাদানের মধ্য দিয়ে ক্রমাগত ভ্রমণকারী পাতলা তারের ইলেক্ট্রোড খাওয়ানোর মাধ্যমে একটি ওয়ার্কপিস থেকে ধাতু অপসারণ করে যখন দ্রুত বৈদ্যুতিক নিঃসরণ একটি প্রোগ্রাম করা পথ ধরে পৃষ্ঠকে ক্ষয় করে। প্রয়োজনীয় নির্ভুলতা, কাটিং থ্রুপুট এবং টেপার অ্যাঙ্গেল একটি অংশের চাহিদার উপর নির্ভর করে নির্মাতারা মাঝারি-গতি, উচ্চ-গতি এবং বড়-টেপার তারের ইরোডার কনফিগারেশনের মধ্যে বেছে নেয়। নীচের অংশগুলি মেশিনের ধরন, কাজের নীতি, নির্বাচনের মানদণ্ড, তুলনামূলক কর্মক্ষমতা বৈশিষ্ট্য এবং রক্ষণাবেক্ষণের অনুশীলনের মাধ্যমে চলে যা একটি তারের EDM ইরোডারকে তার পরিষেবা জীবনের উপর নির্ভরযোগ্যভাবে চলতে রাখে।
EDM তারের ক্ষয় বোঝা: মূল প্রকার এবং মূল বৈশিষ্ট্য
একটি তারের ইরোডার বৈদ্যুতিক ডিসচার্জ মেশিনিং সরঞ্জামের বিস্তৃত পরিবারের অন্তর্গত, এবং এর সংজ্ঞায়িত বৈশিষ্ট্য হল চলমান তারের ইলেক্ট্রোড যা সরাসরি ওয়ার্কপিসের সাথে যোগাযোগ করে না। যেহেতু উপাদানগুলি যান্ত্রিক কাটার শক্তির পরিবর্তে নিয়ন্ত্রিত স্পার্কিংয়ের মাধ্যমে অপসারণ করা হয়, একটি তারের EDM ইরোডার শক্ত সরঞ্জাম ইস্পাত, কার্বাইড এবং অন্যান্য পরিবাহী উপকরণগুলিকে মেশিন করতে পারে যা অন্যথায় প্রচলিত কাটিয়া সরঞ্জামগুলিকে নিস্তেজ বা ভেঙে দিতে পারে। এই অ-যোগাযোগ প্রক্রিয়াটি তারের ক্ষয় যন্ত্রকে পাতলা-প্রাচীরযুক্ত অংশ এবং সূক্ষ্ম প্রোফাইলের জন্য একটি পছন্দের পছন্দ করে তোলে যেখানে ক্ল্যাম্পিং স্ট্রেস বা কাটা চাপ বিকৃতি ঘটায়।
ব্যবহারিক পরিভাষায়, তারের ইডিএম ইরোডারগুলি সাধারণত তারের ভ্রমণের গতি এবং জ্যামিতি ক্ষমতা কাটার উপর ভিত্তি করে তিনটি পরিবারে বিভক্ত হয়।
মাঝারি-গতির তারের কাটা EDM মেশিন সাধারণ টুল এবং ডাই কাজের জন্য যুক্তিসঙ্গত কাটিয়া গতির সাথে পৃষ্ঠের ফিনিস গুণমানের ভারসাম্য বজায় রেখে বারবার পাসের মাধ্যমে মলিবডেনাম তারের পুনরায় ব্যবহার করুন।
উচ্চ গতির তারের EDM মেশিন সহজবোধ্য দ্বি-মাত্রিক প্রোফাইলে দ্রুত উপাদান অপসারণের জন্য অপ্টিমাইজ করা হয়েছে, এগুলিকে উৎপাদন ফ্লোরে সাধারণ করে তোলে যার জন্য কম চক্রের সময় প্রয়োজন।
বড়-টেপার তারের EDM মেশিন বর্ধিত অক্ষ ভ্রমণ এবং বৃহত্তর হেড আর্টিকুলেশন যোগ করুন যাতে তারটি খাড়া কোণযুক্ত দেয়াল কাটতে পারে, যা স্ট্যান্ডার্ড কনফিগারেশন পৌঁছাতে পারে না।
এই বিভাগগুলির মধ্যে নির্বাচন করা অংশের জ্যামিতি, প্রয়োজনীয় মাত্রিক সহনশীলতা এবং কাজটি সোজা দেয়াল বা কোণীয় খসড়া পৃষ্ঠগুলি জড়িত কিনা তা বোঝার মাধ্যমে শুরু হয়। উল্লম্ব দেয়ালের সাথে স্ট্যাম্পিং ডাই উৎপাদনকারী একটি টুল রুম একটি দোকান কাটিং এক্সট্রুশন টেপারড ফ্লো চ্যানেলের সাথে ডাইয়ের চেয়ে ভিন্ন প্রয়োজন। প্রক্রিয়া পরিকল্পনার প্রথম দিকে অংশ পরিবারের সাথে ইরোডারের ধরন মেলানো অপ্রয়োজনীয় রি-ফিক্সচারিং এড়ায় এবং জটিল কাজগুলিতে স্ক্র্যাপ হ্রাস করে।
মূল গ্রহণ: কাজের প্রোগ্রামিং করার আগে সঠিক তারের EDM ইরোডার বিভাগ নির্বাচন করা দক্ষতা এবং আংশিক নির্ভুলতার একক বৃহত্তম ফ্যাক্টর।
কিভাবে একটি EDM তারের ইরোডার কাজ করে: নীতি এবং কাঠামোগত বিন্যাস
তারের ইডিএম ইরোডারের কাজের নীতিটি তারের ইলেক্ট্রোড এবং পরিবাহী ওয়ার্কপিসের মধ্যে নিয়ন্ত্রিত স্পার্ক ক্ষয়কে কেন্দ্র করে, উভয়ই নিমজ্জিত হয় বা ডিওনাইজড জলের মতো অস্তরক তরল দিয়ে ফ্লাশ করা হয়। একটি CNC কন্ট্রোলার X-Y ওয়ার্কটেবিল চালায়, এবং টেপার ক্ষমতা সম্পন্ন মেশিনে U-V হেডও, তাই তারটি প্রোগ্রাম করা কনট্যুর অনুসরণ করে যখন প্রতি সেকেন্ডে হাজার হাজার স্রাব ক্রমান্বয়ে তারের ব্যাসের চেয়ে সামান্য চওড়া একটি কার্ফ ক্ষয় করে। ডাইলেক্ট্রিক তরল একবারে তিনটি উদ্দেশ্যে কাজ করে: এটি কাটিয়া অঞ্চলকে শীতল করে, ক্ষয়প্রাপ্ত কণাগুলিকে দূরে সরিয়ে দেয় এবং প্রতিটি স্রাবকে স্থিতিশীল করতে সাহায্য করে যাতে প্রক্রিয়াটি পুরো কাটা পথ বরাবর সামঞ্জস্যপূর্ণ থাকে।
নীচের চিত্রটি একটি সাধারণ তারের কাটা EDM ইরোডারে পাওয়া প্রধান কাঠামোগত গোষ্ঠীগুলিকে দেখায়, স্পষ্টতার জন্য একটি সরলীকৃত ত্রিমাত্রিক বিন্যাসে উপস্থাপিত।
এই লেআউটে, তারটিকে স্পুল থেকে মুক্ত করা হয়, উপরের গাইডের মধ্য দিয়ে থ্রেড করা হয়, X-Y ওয়ার্কটেবলে রাখা ওয়ার্কপিস জুড়ে আঁকা হয় এবং নীচের গাইডের মধ্য দিয়ে যাওয়ার পরে সংগ্রহ করা হয়, যখন CNC কন্ট্রোল প্যানেল অক্ষের গতি, ডিসচার্জ প্যারামিটার এবং রিয়েল টাইমে ফ্লাশিং চাপ সমন্বয় করে। বড়-টেপার তারের EDM ইরোডারগুলিতে, উপরের এবং নীচের গাইড হেডগুলি প্রতিটি স্বাধীনভাবে দুলতে পারে, যা তারকে পুরোপুরি উল্লম্ব থাকার পরিবর্তে একটি কোণে ঝুঁকে যেতে দেয় এবং এটিই সোজাগুলির পরিবর্তে কোণযুক্ত বা টেপারযুক্ত কাটা দেয়াল তৈরি করে। সার্ভো ফিডব্যাক ক্রমাগত টেবিল ফিড রেট সামঞ্জস্য করে যাতে তার এবং ওয়ার্কপিসের মধ্যে ব্যবধান স্থিতিশীল স্রাবের জন্য প্রয়োজনীয় সংকীর্ণ পরিসরের মধ্যে থাকে, গভীর বা জটিল কাটে তারের ভাঙ্গন রোধ করে।
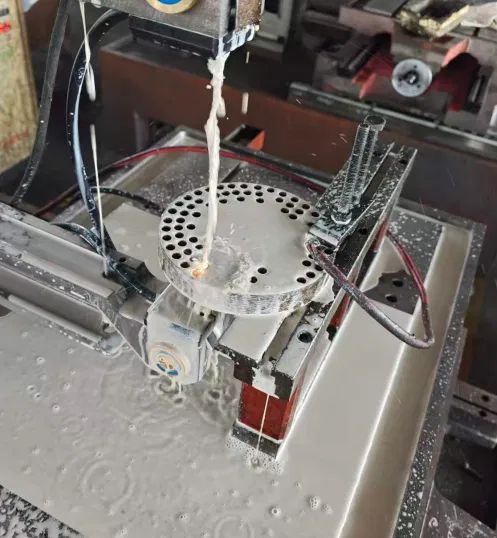
একটি সক্রিয় তারের ক্ষয় পাসের সময় অস্তরক তরল কাটিং জোনে প্লাবিত হয়, স্রাবের ব্যবধানটি ফ্লাশ এবং ঠান্ডা রাখে।
মূল গ্রহণ: স্বাধীন গাইড-হেড আর্টিকুলেশন হল কাঠামোগত বৈশিষ্ট্য যা বড়-টেপার তারের EDM ইরোডারকে স্ট্যান্ডার্ড উল্লম্ব-কাট মেশিন থেকে আলাদা করে।
আবেদনের পরিস্থিতি এবং নির্বাচনের মানদণ্ড
ওয়্যার ইডিএম ইরোডারগুলি সরঞ্জাম এবং ডাই শপ, ছাঁচ প্রস্তুতকারক, মহাকাশ উপাদান সরবরাহকারী, মেডিকেল ডিভাইস মেশিনিস্ট এবং স্ট্যাম্পিং ডাই প্রস্তুতকারকদের পরিবেশন করে, মূলত কারণ এই শিল্পগুলি নিয়মিতভাবে শক্ত সংকর ধাতুগুলির সাথে কাজ করে এবং আঁট মাত্রিক সহনশীলতার প্রয়োজন হয় যা প্রচলিত মিলিং সর্বদা গ্যারান্টি দিতে পারে না। একটি স্ট্যাম্পিং ডাই শপ, উদাহরণস্বরূপ, দীর্ঘ উত্পাদন রান জুড়ে ধারাবাহিক, পুনরাবৃত্তিযোগ্য নির্ভুলতার সাথে পাঞ্চ এবং ডাই ক্লিয়ারেন্স তৈরি করতে একটি তারের কাটা EDM মেশিনের উপর নির্ভর করে। মহাকাশ এবং চিকিৎসা সরবরাহকারীরা প্রায়শই ছোট, জ্যামিতিকভাবে জটিল বৈশিষ্ট্যগুলির জন্য তারের ক্ষয় যন্ত্রের পক্ষে থাকে যেখানে যোগাযোগহীন কাটার ক্রিয়াটি পাতলা বিভাগে চাপ সৃষ্টি করা এড়ায়।
সাধারণ ব্যবহারের ক্ষেত্রে পাশাপাশি তুলনা করা
স্ট্রেইট-ওয়াল ডাই এবং মোল্ড ওয়ার্ক
প্রগতিশীল স্ট্যাম্পিং ডাই, ইনজেকশন ছাঁচ সন্নিবেশ, এবং পাঞ্চ উপাদানগুলির জন্য সাধারণত উল্লম্ব বা কাছাকাছি-উল্লম্ব দেয়ালের প্রয়োজন হয়, তাই একটি মাঝারি-গতি বা উচ্চ-গতির তারের EDM মেশিন সাধারণত যথেষ্ট। এই কাজগুলি চরম কোণ ক্ষমতার চেয়ে পৃষ্ঠের ফিনিস সামঞ্জস্যতা এবং মাত্রিক পুনরাবৃত্তিযোগ্যতাকে অগ্রাধিকার দেয়।
Tapered এবং খসড়া কোণ উপাদান
এক্সট্রুশন মরে যায়, রিলিফ অ্যাঙ্গেল দিয়ে ফাঁকা হয়ে যায়, এবং নির্দিষ্ট মহাকাশ প্রবাহ-পথ অংশগুলির জন্য একটি কোণে সাইডওয়াল কাটা প্রয়োজন। একটি বড়-টেপার ওয়্যার ইডিএম ইরোডার স্বাধীনভাবে স্টিয়ারেবল উপরের এবং নীচের গাইড সহ এই শ্রেণীর কাজের জন্য সাধারণত প্রয়োজন হয়।
তারের ইরোডারের কোন বিভাগটি একটি প্রদত্ত উত্পাদন লাইনের সাথে মানানসই মূল্যায়ন করার সময়, ক্রেতারা সাধারণত চারটি বিষয়ের ওজন করে: অংশের অঙ্কনগুলির জন্য সর্বাধিক টেপার কোণ, লক্ষ্য পৃষ্ঠের ফিনিশ গ্রেড, প্রতি অংশে গ্রহণযোগ্য চক্রের সময় এবং দোকানটি নিয়মিত প্রক্রিয়া করে ওয়ার্কপিসের বেধের পরিসীমা। একটি দোকান যা স্ট্রেইট-ওয়াল এবং টেপারড ওয়ার্ক উভয়ই মিশ্রিত করে কখনও কখনও একটি বড়-টেপার ওয়্যার ইডিএম ইরোডারে স্ট্যান্ডার্ডাইজ করে যাতে একটি একক মেশিন প্ল্যাটফর্ম উভয় কাজের ধরনকে কভার করতে পারে, একাধিক ডেডিকেটেড মেশিনের প্রয়োজনীয়তা হ্রাস করে।
মূল গ্রহণ: ম্যাচিং টেপার ক্ষমতা, পৃষ্ঠ ফিনিস প্রয়োজনীয়তা, এবং মেশিন ক্লাসের অংশ বেধ ব্যয়বহুল রি-ফিক্সচারিং বা সেকেন্ডারি অপারেশন প্রতিরোধ করে।
ওয়্যার ইডিএম মেশিন সিরিজের বিস্তারিত তুলনা
চাক্ষুষভাবে কর্মক্ষমতা তুলনা করার আগে, এটি ব্যবহারিক স্তরে এই তিনটি মেশিন পরিবারকে কী আলাদা করে তা বুঝতে সাহায্য করে। মাঝারি-গতির তারের কাটা EDM মেশিনগুলি একাধিক পাস জুড়ে তারের পুনঃব্যবহার করে, যা প্রাথমিক রুক্ষ পাসের পরে সূক্ষ্ম ফিনিশিং কাট সমর্থন করে। হাই-স্পিড ওয়্যার ইডিএম মেশিনগুলি মলিবডেনাম ওয়্যারকে একটি একক অবিচ্ছিন্ন দিকে উচ্চ ভ্রমণ হারে ফিড করে, সহজ দ্বি-মাত্রিক আকারে থ্রুপুটকে সমর্থন করে। বড়-টেপার ওয়্যার ইডিএম মেশিনে আর্টিকুলেটেড গাইড হেড এবং বর্ধিত অক্ষ ভ্রমণ যোগ করা হয় যাতে মাধ্যমিক প্রক্রিয়াকরণ ছাড়াই কৌণিক দেয়াল তৈরি করা যায়। নীচের রাডার চার্টটি এই তিনটি পরিবারকে চারটি মানদণ্ডে পাশাপাশি রাখে যা ক্রেতারা প্রায়শই মূল্যায়ন করে।
চারটি ক্রেতা-অগ্রাধিকার মাপকাঠি জুড়ে মেশিন পরিবারের দৃষ্টান্তমূলক আপেক্ষিক অবস্থান (ল্যাব ডেটা পরিমাপ করা হয়নি)।
বাইরে থেকে চার্টটি পড়লে, বড়-টেপার ফ্যামিলি টেপার ক্যাপাবিলিটি অক্ষ বরাবর প্রসারিত হয়, এটির উদ্দেশ্য-নির্মিত গাইড-হেড আর্টিকুলেশনকে প্রতিফলিত করে, যখন এর সারফেস ফিনিশ এবং সূক্ষ্মতা স্কোর মাঝারি-গতির পরিবারের সাথে তুলনীয় থাকে কারণ উভয়ই একই মাল্টি-পাস ফিনিশিং লজিক ব্যবহার করে। উচ্চ-গতির পরিবারটি কাটিং স্পিড অক্ষ বরাবর সবচেয়ে দূরে প্রসারিত হয় কিন্তু কোণীয় জ্যামিতির পরিবর্তে সরল, দ্রুত দ্বি-মাত্রিক প্রোফাইলে এর নকশা ফোকাসের সাথে সামঞ্জস্যপূর্ণ, টেপার ক্ষমতার কেন্দ্রের কাছাকাছি বসে। তিনটি পরিবারের কেউই একবারে প্রতিটি অক্ষে আধিপত্য বিস্তার করে না, এই কারণেই একটি মেশিন ক্লাস সর্বজনীনভাবে শ্রেষ্ঠ বলে ধরে নেওয়ার পরিবর্তে তারা যে অংশের মিশ্রণের উপর ভিত্তি করে দোকানগুলি তাদের মধ্যে নির্বাচন করে। একটি দোকান কাটিং বেশিরভাগই উল্লম্ব দেয়ালের সাথে স্ট্যাম্পিং ডাই সন্নিবেশগুলি সাধারণত একটি মাঝারি-গতি বা উচ্চ-গতির কনফিগারেশনের গতি এবং ফিনিস ব্যালেন্স থেকে আরও ব্যবহারিক মূল্য পায়। একটি দোকান নিয়মিতভাবে এক্সট্রুশন ডাইজ বা কোণীয় মহাকাশ চ্যানেল উত্পাদন করে একটি বড়-টেপার কনফিগারেশনের টেপার অক্ষ শক্তি থেকে আরও বেশি উপকৃত হয়, এমনকি যদি এটি সোজা-প্রাচীরের কাজগুলিতে একটি ভিন্ন অপারেটিং ছন্দের সাথে আসে। তিনটি পরিবারের উপরিভাগের ফিনিশের গুণমানও তারের ব্যাস, ফিনিশিং পাসের সংখ্যা এবং ডাইলেক্ট্রিক ফ্লুইড অবস্থার দ্বারা ব্যাপকভাবে প্রভাবিত হয়, একা মেশিন পরিবার নয়। নির্ভুলতা একইভাবে সার্ভো নিয়ন্ত্রণের গুণমান, মেশিনের বিছানার তাপীয় স্থিতিশীলতা এবং সময়ের সাথে সাথে ওয়ার্কটেবিলটি কতটা ভালভাবে রক্ষণাবেক্ষণ করা হয় তার উপর নির্ভর করে। এই ইন্টারঅ্যাক্টিং ভেরিয়েবলগুলির কারণে, রাডার তুলনাটি মেশিনের বিভাগকে সংকীর্ণ করার জন্য একটি সূচনা বিন্দু হিসাবে পড়া উচিত, নির্দিষ্ট অংশের অঙ্কন এবং উদ্দেশ্যমূলক কাজের মিশ্রণের সহনশীলতা কলআউটগুলি পর্যালোচনা করার বিকল্প হিসাবে নয়। যে দোকানগুলি সত্যিকারের মিশ্র কাজের চাপ প্রক্রিয়া করে সেগুলি কখনও কখনও দেখতে পায় যে একটি বড়-টেপার প্ল্যাটফর্মে মানককরণ, এবং নন-টেপারড কাজের জন্য এটিকে সোজা-প্রাচীর মোডে চালানো, তাদের রক্ষণাবেক্ষণ এবং প্রোগ্রাম করার জন্য প্রয়োজনীয় মোট মেশিনের সংখ্যা হ্রাস করে।
সিরিজ-স্তরের বৈশিষ্ট্য তুলনা
সাধারণ তারের EDM ইরোডার সিরিজের বিভাগগুলিতে সাধারণ বৈশিষ্ট্যের তুলনা।
শ্রেণী
ওয়্যার হ্যান্ডলিং
সাধারণ ফোকাস
টেপার ক্ষমতা
মাঝারি-গতি Wire EDM
মলিবডেনাম তার, পাস জুড়ে পুনরায় ব্যবহার করা হয়
গুণমান এবং পুনরাবৃত্তিযোগ্যতা শেষ করুন
স্ট্যান্ডার্ড
উচ্চ-গতি Wire EDM
ক্রমাগত একক-দিক ফিড
2D প্রোফাইলে থ্রুপুট
স্ট্যান্ডার্ড
বড় টেপার Wire EDM
ক্রমাগত ফিড, স্পষ্ট গাইড
আgled and draft-wall geometry
বর্ধিত
টেপার অ্যাঙ্গেলের বাইরে, স্ট্যান্ডার্ড কনফিগারেশনের সাথে বড়-টেপার ওয়্যার ইরোডারের তুলনা করা দোকানগুলি প্রায়শই একটি নির্দিষ্ট ওয়ার্কপিসের বেধে টেপার পরিসীমা কতটা প্রশস্ত তা দেখে, যেহেতু উপাদান ঘন হওয়ার সাথে সাথে সামর্থ্য সাধারণত সংকীর্ণ হয়। নীচের অনুভূমিক বার চার্টটি ধারণাগত স্তরে এই আপেক্ষিক অবস্থানকে চিত্রিত করে, দেখায় যে কীভাবে টেপার পরিসরের ক্ষমতা সাধারণত মাঝারি-গতির কনফিগারেশন থেকে ডেডিকেটেড বড়-টেপার প্ল্যাটফর্মের দিকে অগ্রসর হয়। এটি কোনো একক মেশিন মডেলের স্পেসিফিকেশনের পরিবর্তে একটি সাধারণ শিল্প রেফারেন্স প্যাটার্ন হিসাবে উপস্থাপন করা হয়। ক্রয়ের সিদ্ধান্ত চূড়ান্ত করার আগে ক্রেতাদের সর্বদা একটি নির্দিষ্ট মেশিনের প্রকাশিত স্পেসিফিকেশন শীটের বিপরীতে সঠিক টেপার পরিসীমা এবং বেধের সীমা নিশ্চিত করা উচিত। তবুও, এখানে দেখানো আপেক্ষিক ক্রম তারের EDM ইরোডার মার্কেট জুড়ে একটি সামঞ্জস্যপূর্ণ প্যাটার্ন প্রতিফলিত করে।
তারের EDM ইরোডার বিভাগ জুড়ে আপেক্ষিক টেপার পরিসীমা ক্ষমতার ধারণাগত তুলনা (দৃষ্টান্তমূলক, পণ্যের স্পেসিফিকেশন নয়)।
মূল গ্রহণ: বড়-টেপার ওয়্যার EDM eroders ব্যবহারযোগ্য টেপার রেঞ্জ সবচেয়ে দূরে প্রসারিত করে, কিন্তু সঠিক পছন্দ এখনও নির্ভর করে প্রকৃত অংশ মিশ্রিত একটি দোকানের উপর।
শিল্পের দিকনির্দেশ: ওয়্যার ইডিএম অপারেশনে অটোমেশন গ্রহণ
মেশিনের বিভাগ নির্বাচনের পাশাপাশি, দোকানগুলি ক্রমবর্ধমানভাবে ওজন করে যে একটি ওয়্যার ইডিএম ইরোডার প্ল্যাটফর্ম কতটা অটোমেশন সমর্থন করে, যেহেতু অযৌক্তিক রান টাইম সরাসরি সামগ্রিক দোকান থ্রুপুটকে প্রভাবিত করে। আধুনিক ওয়্যার কাট ইডিএম মেশিনে অটোমেশনের মধ্যে একটি বিরতির পরে স্বয়ংক্রিয় তারের থ্রেডিং, প্রোগ্রামেবল মাল্টি-পাস ফিনিশিং রুটিন এবং দূরবর্তী কাজ পর্যবেক্ষণ অন্তর্ভুক্ত থাকতে পারে। এই বৈশিষ্ট্যগুলি একটি শিফটের সময় প্রয়োজনীয় অপারেটরের হস্তক্ষেপের পরিমাণ কমিয়ে দেয় এবং একক প্রযুক্তিবিদকে একই সাথে চলমান একাধিক মেশিনের তদারকি করার অনুমতি দেয়। নীচের লাইন চার্টটি গত এক দশক ধরে ওয়্যার ইডিএম সরঞ্জাম সেক্টর জুড়ে কীভাবে অটোমেশন-সম্পর্কিত বৈশিষ্ট্য গ্রহণের প্রবণতা রয়েছে তার একটি সাধারণ, চিত্রিত প্যাটার্ন তৈরি করে। এটি কোনো একক উত্স থেকে একটি নির্দিষ্ট পরিমাপ করা পরিসংখ্যানের পরিবর্তে একটি ধারণাগত প্রবণতা হিসাবে উপস্থাপন করা হয়।
সময়ের সাথে সাথে ওয়্যার EDM ইরোডার প্ল্যাটফর্ম জুড়ে অটোমেশন-সম্পর্কিত বৈশিষ্ট্য গ্রহণের ধারণাগত, চিত্রিত প্রবণতা।
এখানে দেখানো ঊর্ধ্বগামী ঢালটি একটি সুনির্দিষ্ট শিল্প চিত্রের পরিবর্তে একটি সাধারণ দিক প্রতিফলিত করে, কিন্তু এটি একটি প্যাটার্নের সাথে সারিবদ্ধ করে অনেক টুল রুম ম্যানেজাররা উপাখ্যান বর্ণনা করে: অটোমেশন বৈশিষ্ট্য যা একসময় ঐচ্ছিক আপগ্রেড ছিল এখন সাধারণত মধ্য-পরিসর এবং উচ্চ তারের EDM ইরোডার কনফিগারেশনে অন্তর্ভুক্ত করা হয়। স্বয়ংক্রিয় তারের থ্রেডিং, বিশেষ করে, একটি প্রিমিয়াম বৈশিষ্ট্য থেকে একটি কাছাকাছি-প্রমিত প্রত্যাশায় চলে গেছে, যেহেতু এটি দীর্ঘ, অযৌক্তিক কাটা চক্রে তারের বিরতির পরে সরাসরি ডাউনটাইম হ্রাস করে। প্রোগ্রামেবল মাল্টি-পাস ফিনিশিং রুটিনগুলিও আরও অ্যাক্সেসযোগ্য হয়ে উঠেছে, অপারেটরদের রাফ এবং ফিনিশ পাস একবার সংজ্ঞায়িত করতে দেয় এবং প্রতিবার পুনঃপ্রোগ্রাম না করে অনুরূপ অংশ পরিবারগুলিতে সেই যুক্তিটি পুনরায় ব্যবহার করতে দেয়। বৃহত্তর ফ্যাক্টরি সংযোগের প্রবণতার পাশাপাশি দূরবর্তী পর্যবেক্ষণ ক্ষমতা বৃদ্ধি পেয়েছে, সুপারভাইজারদের দোকানের ফ্লোরে না হেঁটে কাটিং স্ট্যাটাস চেক করতে দেয়। এর কোনোটিই দক্ষ অপারেটরদের প্রয়োজনীয়তা দূর করে না, যেহেতু জটিল টেপারড জ্যামিতি প্রোগ্রামিং এবং ডিসচার্জ অস্থিরতা নির্ণয়ের জন্য এখনও হাতে-কলমে দক্ষতার প্রয়োজন। অটোমেশন যা পরিবর্তন করে তা হল একটি সাধারণ উত্পাদন চলাকালীন একটি মেশিনের কতটা রুটিন, পুনরাবৃত্তিমূলক মনোযোগ প্রয়োজন, অপারেটরদেরকে বেশ কয়েকটি মেশিন পরিচালনা করতে বা এর পরিবর্তে উচ্চ-মূল্যের প্রোগ্রামিং কাজগুলি পরিচালনা করতে মুক্ত করে। একটি নতুন তারের কাটা EDM মেশিন ক্রয়ের মূল্যায়নকারী দোকানগুলি ক্রমবর্ধমানভাবে এই অটোমেশন বৈশিষ্ট্যগুলি সম্পর্কে বিশেষভাবে জিজ্ঞাসা করে, পাশাপাশি টেপার রেঞ্জ এবং সারফেস ফিনিশ গ্রেড সম্পর্কে আরও ঐতিহ্যগত প্রশ্নগুলি। শুধুমাত্র পরবর্তী কাজের পরিবর্তে পরবর্তী কয়েক বছরের জন্য একটি দোকান পরিকল্পনার ক্ষমতার জন্য, অটোমেশন ক্ষমতা কাঁচা কাটার গতির মতো গুরুত্ব সহকারে ওজন করার মতো। এটি বিশেষ করে আলো-আউট বা বর্ধিত অযৌক্তিক শিফট চালানোর দোকানগুলির জন্য সত্য, যেখানে একটি তারের বিচ্ছেদ যা ঘণ্টার পর ঘণ্টা অ্যাড্রেস না করে স্টাফ শিফটের সময় একই ঘটনার তুলনায় অনেক বেশি খরচ করে৷ শেষ পর্যন্ত, অটোমেশন গ্রহণের প্রবণতাগুলি উপরে তুলনামূলক বিভাগে ইতিমধ্যে তৈরি একটি বিস্তৃত বিন্দুকে শক্তিশালী করে: মেশিন নির্বাচনের প্রতিফলিত হওয়া উচিত যে কীভাবে সরঞ্জামগুলি প্রতিদিন ব্যবহার করা হবে, কেবলমাত্র এর শিরোনাম নির্দিষ্টকরণ নয়।
মূল গ্রহণ: অটোমেশন বৈশিষ্ট্য যেমন স্বয়ংক্রিয় তারের থ্রেডিং ঐচ্ছিক অতিরিক্ত থেকে আধুনিক তারের EDM ইরোডার প্ল্যাটফর্মে ব্যবহারিক প্রত্যাশায় স্থানান্তরিত হয়েছে।
আপনার অ্যাপ্লিকেশনের সাথে ওয়্যার ইডিএম মেশিন নির্বাচন ম্যাচিং
সঠিক ওয়্যার ইডিএম মেশিন বেছে নেওয়ার গতি বা ক্রয় মূল্যের চেয়ে বেশি নির্ভর করে। সর্বোত্তম-ফিট কনফিগারেশনটি ওয়ার্কপিস উপাদান, প্রয়োজনীয় মাত্রিক নির্ভুলতা, অংশ জ্যামিতি, প্রত্যাশিত উত্পাদনের পরিমাণ এবং একটি দোকানের দীর্ঘমেয়াদী উত্পাদন লক্ষ্যগুলির সাথে মেলে। বিভিন্ন শিল্প, এবং একই দোকানের মধ্যে প্রায়শই বিভিন্ন কাজ, বিভিন্ন তারের EDM কনফিগারেশনের জন্য আহ্বান করে, এই কারণেই একটি ক্রয়ের সিদ্ধান্ত চূড়ান্ত করার আগে উপরে তুলনা করা একটি নির্দিষ্ট অ্যাপ্লিকেশন কীভাবে মেশিন পরিবারগুলিতে ফিরে আসে তা পুনর্বিবেচনা করা মূল্যবান।
ছাঁচ নির্মাতারা নির্ভুল সন্নিবেশ, পাঞ্চ, ডাইস এবং অন্যান্য জটিল টুলিং উপাদান উত্পাদন করে, একটি মাঝারি-গতির তারের EDM মেশিন সাধারণত পছন্দের সূচনা পয়েন্ট। মাঝারি-গতির তারের EDM মেশিনগুলি একটি শক্তিশালী পৃষ্ঠের ফিনিস এবং মাত্রিক নির্ভুলতার সাথে মেশিনিং দক্ষতার ভারসাম্য বজায় রাখতে একাধিক কাটিং পাস ব্যবহার করে, যা ঠিক ভারসাম্য নির্ভুলতা ছাঁচের কাজের চাহিদা। এই পদ্ধতিটি দোকানগুলির জন্য উপযুক্ত যেখানে গ্রাহকরা স্থিতিশীল নির্ভুলতা, হ্রাসকৃত ডাউনস্ট্রিম পলিশিং কাজ এবং একটি উত্পাদন থেকে পরবর্তীতে ধারাবাহিক যন্ত্রের গুণমান আশা করে৷
সাধারণ অ্যাপ্লিকেশন অন্তর্ভুক্ত:
যথার্থতা molds
স্ট্যাম্পিং মারা যায়
প্লাস্টিক ইনজেকশন ছাঁচ উপাদান
উচ্চ-সহনশীলতা যান্ত্রিক অংশ
কার্বাইড এবং শক্ত ইস্পাত মেশিনিং
কঠোর হাতিয়ার ইস্পাত প্লেট তাপ চিকিত্সার পরে মঞ্চস্থ, উপাদান মাঝারি গতির তারের EDM ধরনের নিয়মিত বন্ধ সহনশীলতা শেষ করতে ব্যবহার করা হয়.
POOSN PSC সিরিজ মাঝারি-গতির তারের EDM মেশিনগুলি এমন দোকানগুলির জন্য ডিজাইন করা হয়েছে যেগুলির জন্য উচ্চতর মেশিনের গুণমান এবং স্থিতিশীল, নির্ভুল উত্পাদন পরিবেশে পুনরাবৃত্তিযোগ্য কর্মক্ষমতা প্রয়োজন, এই নিবন্ধের আগে সিরিজের তুলনাতে ইতিমধ্যে বর্ণিত মধ্যম-গতির লাইনআপকে প্রসারিত করে৷
একটি মাঝারি-গতির তারের EDM মেশিনে সারফেস ফিনিস একা মেশিন দ্বারা স্থির করা হয় না; প্রাথমিক রুক্ষ কাটার পরে কতগুলি ফিনিশিং পাস প্রোগ্রাম করা হয় তার দ্বারা এটি মূলত আকার ধারণ করে। প্রতিটি অতিরিক্ত পাস কম স্রাব শক্তিতে উপাদানের একটি পাতলা স্তর সরিয়ে দেয়, যা ক্রমান্বয়ে কার্ফ প্রাচীরকে মসৃণ করে এবং অর্জনযোগ্য সহনশীলতাকে শক্ত করে। এই মাল্টি-পাস লজিক কেন মাঝারি-গতির প্ল্যাটফর্মগুলিকে একক-পাস হাই-স্পিড কাটিংয়ের চেয়ে নির্ভুল ছাঁচ এবং ডাই কাজের জন্য পছন্দ করা হয় তার কেন্দ্রবিন্দু। নীচের কলামের চার্টটি ব্যাখ্যা করে, একটি ধারণাগত স্তরে, মাল্টি-পাস ওয়্যার ইডিএম সেটআপে অতিরিক্ত ফিনিশিং পাস যোগ করার সাথে সাথে পৃষ্ঠের রুক্ষতা সাধারণত নিম্নমুখী হয়। এটি কোনো নির্দিষ্ট মেশিন, উপাদান, বা তারের ব্যাসের জন্য নিশ্চিত ফলাফলের পরিবর্তে সাধারণ মাল্টি-পাস EDM আচরণকে প্রতিফলিত করে একটি উদাহরণমূলক প্যাটার্ন হিসাবে উপস্থাপন করা হয়।
একটি মাল্টি-পাস ওয়্যার EDM সেটআপে ক্রমাগত পাস জুড়ে ধারণাগত পৃষ্ঠের রুক্ষতার প্রবণতা (সাধারণ রেফারেন্স পরিসীমা, একটি নির্দিষ্ট স্পেসিফিকেশন নয়)।
চার্টটি বাম থেকে ডানে পড়লে, প্রথম বারটি রুক্ষ কাট পাসের প্রতিনিধিত্ব করে, যা পৃষ্ঠের গুণমানের উপর উপাদান অপসারণের গতিকে অগ্রাধিকার দেয় এবং সাধারণত একটি তুলনামূলক রুক্ষ কার্ফ প্রাচীর ছেড়ে দেয়। দ্বিতীয় বারটি প্রথম ফিনিশিং পাস প্রতিফলিত করে, যেখানে ডিসচার্জ এনার্জি কমে যায় এবং তারটি রুক্ষ কাটার ফলে থাকা মাত্রিক ত্রুটি সংশোধন করতে একটি পাতলা ত্বকের স্তর ছাঁটাই করে। তৃতীয় এবং চতুর্থ বারগুলি অতিরিক্ত ফিনিশিং বা স্কিম পাসের প্রতিনিধিত্ব করে, প্রতিটি ক্রমশ মৃদু স্রাব সেটিংসে ধীরে ধীরে কম উপাদান অপসারণ করে, যার কারণে পৃষ্ঠের রুক্ষতা নীচের দিকে প্রবণতা অব্যাহত রাখে তবে প্রতিটি ধাপে ছোট উন্নতির সাথে। এই প্যাটার্নটি ঠিক এই কারণেই স্পষ্টতা ছাঁচ এবং ডাই শপগুলি মাঝারি-গতির তারের EDM কনফিগারেশনের দিকে ঝুঁকছে যা একাধিক পাস জুড়ে তারের পুনঃব্যবহার সমর্থন করে, বরং একটি একক-পাস উচ্চ-গতির সেটআপ রুক্ষ দ্বি-মাত্রিক প্রোফাইলের জন্য উপযুক্ত। ট্রেড-অফ হল সাইকেল টাইম: প্রতিটি অতিরিক্ত ফিনিশিং পাস মেশিনিং মিনিট যোগ করে, তাই দোকানগুলি সাধারণত পাস যোগ করা বন্ধ করে দেয় একবার যখন একটি অংশ সহনশীলতায় পৌঁছায় এবং ড্রয়িং গ্রেড শেষ করে, সর্বদা উপলব্ধ সর্বাধিক সংখ্যক পাস চালানোর পরিবর্তে। তারের ব্যাস, ডাইলেক্ট্রিক ফ্লুইড কন্ডিশন এবং ওয়ার্কপিস মেটেরিয়াল সবই ঠিক যেখানে প্রতিটি দণ্ড ল্যান্ড করে সেখানে প্রভাব ফেলে, তাই এখানে দেখানো মানগুলিকে কোনো নির্দিষ্ট মেশিনের জন্য একটি নির্দিষ্ট স্পেসিফিকেশনের পরিবর্তে একটি সাধারণ রেফারেন্স রেঞ্জ হিসাবে পড়া উচিত। পাতলা বা নরম অংশের তুলনায় ঘন বা শক্ত ওয়ার্কপিস উপাদানের একই ফিনিশ গ্রেডে পৌঁছানোর জন্য সাধারণত আরও বেশি পাসের প্রয়োজন হয়। আঁটসাঁট বিভাজন-লাইন সহনশীলতা সহ প্লাস্টিক ইনজেকশন ছাঁচের উপাদানগুলি উত্পাদন করে এমন দোকানগুলি, উদাহরণস্বরূপ, প্রায়শই তিনটি বা তার বেশি ফিনিশিং পাস করে বিশেষভাবে কারণ ডাউনস্ট্রিম পলিশিং সময় ব্যয়বহুল এবং আরও ভাল কাট ফিনিশ সেই কায়িক শ্রমকে হ্রাস করে। কার্বাইড এবং শক্ত করা টুল স্টিল মেশিনিং একই যুক্তি অনুসরণ করে, যেহেতু এই কঠিন উপাদানগুলি শক্তি নির্গত করার জন্য আরও সংবেদনশীল হতে পারে এবং একটি মৃদু, আরও ধীরে ধীরে সমাপ্তি ক্রম থেকে উপকৃত হতে পারে। আঁটসাঁট ফিট সহ সমাবেশগুলির জন্য নির্ধারিত উচ্চ-সহনশীলতা যান্ত্রিক অংশগুলিও অতিরিক্ত পাস গণনাকে ন্যায্যতা দেয়, যেহেতু ডাইমেনশনাল সামঞ্জস্যতা ডাউনস্ট্রিম সমাবেশ ফলনকে সরাসরি প্রভাবিত করে। পরিশেষে, একটি মাঝারি-স্পীড ওয়্যার ইডিএম মেশিনে প্রোগ্রাম করা পাসের সংখ্যা হল একটি ব্যবহারিক লিভার অপারেটররা কাজ অনুসারে কাজ সামঞ্জস্য করে, একটি অংশের জন্য একটি উত্পাদনের সময়সূচীর অনুমতি দেয় এমন চক্র সময়ের তুলনায় ফিনিশ গ্রেডের ভারসাম্য বজায় রাখে।
মূল গ্রহণ: নির্ভুল ছাঁচের কাজ সাধারণত একটি মাঝারি-গতির তারের EDM মেশিনের দিকে নির্দেশ করে, এবং মাল্টি-পাস প্রোগ্রামিং, একা মেশিন নয়, শেষ পর্যন্ত এই কাজের চাহিদার কঠোর সহনশীলতা এবং ফিনিস গ্রেড সরবরাহ করে।
দীর্ঘমেয়াদী মেশিন নির্ভরযোগ্যতার জন্য রক্ষণাবেক্ষণ নির্দেশিকা
সামঞ্জস্যপূর্ণ রক্ষণাবেক্ষণ হল যা একটি তারের EDM ইরোডারকে দোকানে তার প্রথম মাসগুলির পরিবর্তে উৎপাদনের কয়েক বছর ধরে তার অবস্থান নির্ভুলতা ধরে রাখতে দেয়। অস্তরক তরল অবস্থা বিশেষ মনোযোগের দাবি রাখে, যেহেতু দূষিত বা ক্ষয়প্রাপ্ত তরল সরাসরি স্রাবের স্থায়িত্ব, পৃষ্ঠের ফিনিস গুণমান এবং তারের ব্যবহার হারকে প্রভাবিত করে। ওয়্যার গাইড এবং যোগাযোগ বিন্দু ধ্রুবক তারের ভ্রমণ থেকে ধীরে ধীরে পরিধান করে, তাই পর্যায়ক্রমিক পরিদর্শন প্রতিস্থাপনের প্রয়োজনীয়তাগুলিকে ধরা পড়ে সেগুলি অসামঞ্জস্যপূর্ণ কাট গুণমান বা অপ্রত্যাশিত তারের বিরতি হিসাবে দেখানোর আগে। ওয়ার্কটেবল রেল এবং বল স্ক্রুগুলিরও নিয়মিত পরিষ্কার এবং তৈলাক্তকরণের প্রয়োজন হয়, যেহেতু এই অঞ্চলে জমে থাকা ধ্বংসাবশেষ ধীরে ধীরে নির্ভুলতার প্রবাহের একটি সাধারণ, প্রতিরোধযোগ্য কারণ।
নীচের চার্টটি ভেঙে দেওয়া হয়েছে যেখানে নিয়মিত রক্ষণাবেক্ষণের সময় সাধারণত একটি নির্দিষ্ট সময়ের অধ্যয়নের পরিবর্তে সাধারণ দোকান অনুশীলনের উপর ভিত্তি করে একটি ওয়্যার কাটা EDM মেশিনে ব্যয় করা হয়, যাতে দোকানগুলি প্রায়শই মনোযোগের প্রয়োজন হয় এমন এলাকার চারপাশে রক্ষণাবেক্ষণের সময়সূচী পরিকল্পনা করতে পারে।
সাধারণ টাস্ক বিভাগ জুড়ে রুটিন রক্ষণাবেক্ষণের সময় সাধারণ বরাদ্দ (দৃষ্টান্তমূলক দোকান-অনুশীলন প্যাটার্ন)।
উপরে রক্ষণাবেক্ষণ সময় বরাদ্দ চার্ট জন্য কিংবদন্তি.
রক্ষণাবেক্ষণ টাস্ক
রক্ষণাবেক্ষণ সময় সাধারণ ভাগ
অস্তরক তরল এবং ফিল্টার সার্ভিসিং
30%
তারের গাইড এবং টান পরিদর্শন
২৫%
বৈদ্যুতিক যোগাযোগ এবং তারের ফিড চেক
20%
বিছানা এবং রেল পরিষ্কার
15%
সফ্টওয়্যার এবং ক্রমাঙ্কন চেক
10%
ডাইইলেকট্রিক তরল এবং ফিল্টার সার্ভিসিং ধারাবাহিকভাবে নিয়মিত রক্ষণাবেক্ষণ মনোযোগের সবচেয়ে বড় অংশ দাবি করে, যা প্রতিফলিত করে যে মেশিনের প্রতিটি কাটে তরল পরিচ্ছন্নতা কীভাবে সরাসরি প্রভাবিত করে। যখন পরিস্রাবণকে অবহেলা করা হয়, ক্ষয়প্রাপ্ত কণাগুলি ট্যাঙ্কের মধ্য দিয়ে পুনঃপ্রবর্তন করে এবং অসামঞ্জস্যপূর্ণ স্রাব আচরণের কারণ হতে পারে, যা অসম পৃষ্ঠের সমাপ্তি বা অব্যক্ত তারের একটি কাজের মাধ্যমে আংশিকভাবে ভেঙে যাওয়ার মতো দৃশ্যমান হতে পারে। ওয়্যার গাইড এবং টেনশন পরিদর্শন দ্বিতীয় স্থানে রয়েছে কারণ এই উপাদানগুলি তারের ভ্রমণ থেকে ক্রমাগত যান্ত্রিক পরিধানের অভিজ্ঞতা লাভ করে এবং কাটা পথ বরাবর অবস্থান নির্ভুলতাকে সরাসরি প্রভাবিত করে। বৈদ্যুতিক যোগাযোগ এবং তারের ফিড পরিদর্শন গুরুত্বপূর্ণ কারণ অবনমিত পরিচিতিগুলি প্রতিরোধের বৈচিত্র্যের পরিচয় দেয় যা স্রাবের সময়কে অস্থিতিশীল করতে পারে, বিশেষ করে দীর্ঘক্ষণ অযৌক্তিক দৌড়ে। বিছানা এবং রেল পরিস্কার, সাধারণ সময়ের ভাগে ছোট হলেও, মেশিনের নির্ভুলতার উপর একটি বাহ্যিক দীর্ঘমেয়াদী প্রভাব ফেলে, যেহেতু এই এলাকায় জমে থাকা ধ্বংসাবশেষ একটি সুস্পষ্ট ত্রুটির পরিবর্তে ধীর, নির্ণয় করা কঠিন পজিশনিং ড্রিফ্ট সৃষ্টি করে। সফ্টওয়্যার এবং ক্রমাঙ্কন চেকগুলি তালিকাকে বৃত্তাকার করে দেয় এবং সাধারণত পাঁচটি বিভাগের মধ্যে দ্রুততম হয়, তবে বর্ধিত সময়ের জন্য এগুলি এড়িয়ে গেলে অনেকগুলি কাজের উপর ছোট অফসেট ত্রুটিগুলিকে সংঘটিত করতে পারে৷ যে দোকানগুলি এই সাধারণ বরাদ্দের চারপাশে একটি রক্ষণাবেক্ষণ ক্যালেন্ডার তৈরি করে সেগুলি কেবল তারের বিরতি বা প্রত্যাখ্যান করা অংশ কোনও সমস্যা প্রকাশ করার পরে প্রতিক্রিয়া দেখানোর পরিবর্তে উত্পাদনে বাধা দেওয়ার আগে বিকাশকারী সমস্যাগুলিকে ধরতে থাকে। এটা লক্ষণীয় যে প্রতিটি বিভাগে ব্যয় করা প্রকৃত সময় দোকানের পরিবেশ, জলের গুণমান, কাজের চাপের তীব্রতা এবং প্রতি সপ্তাহে কত ঘন্টা মেশিন চলে তার উপর নির্ভর করে। একটি দোকানের কাছাকাছি ক্রমাগত মাল্টি-শিফ্ট উত্পাদন চালানোর জন্য সাধারণত এখানে দেখানো সাধারণ প্যাটার্নের চেয়ে বেশি ঘন ঘন ডাইলেক্ট্রিক তরল এবং ফিল্টার পরিষেবা দিতে হবে। প্রস্তুতকারকের প্রস্তাবিত পরিষেবা ব্যবধানের সাথে একটি নথিভুক্ত রক্ষণাবেক্ষণ লগ যুক্ত করা শুধুমাত্র একটি নির্দিষ্ট ক্যালেন্ডার তারিখের উপর নির্ভর না করে সময়সূচীর জন্য সবচেয়ে নির্ভরযোগ্য ভিত্তি দেয়। কমিশনিং এর সময় অবস্থান নির্ভুলতা পরীক্ষা, এবং পর্যায়ক্রমে, এটি নিশ্চিত করার সবচেয়ে প্রত্যক্ষ উপায়গুলির মধ্যে একটি যে সঞ্চিত পরিধান আংশিক গুণমানকে প্রভাবিত করতে শুরু করেনি।
মূল গ্রহণ: ডাইইলেকট্রিক তরল ব্যবস্থাপনা এবং তারের গাইড পরিদর্শন একসাথে অর্ধেকেরও বেশি রুটিন তারের EDM ইরোডার রক্ষণাবেক্ষণের মনোযোগের জন্য দায়ী, এবং অবহেলা করা এড়ানো যায় ডাউনটাইমের একটি সাধারণ উত্স।
একটি নির্ভরযোগ্য তারের EDM ইরোডার প্রস্তুতকারক নির্বাচন করা
ওয়্যার ইডিএম ইরোডার প্রস্তুতকারক বা সরবরাহকারীর মূল্যায়ন করার সময়, দোকানগুলি সাধারণত স্পেস শীটের বাইরে দেখে যে মেশিনটি কীভাবে ইঞ্জিনিয়ার করা, পরীক্ষা করা এবং কেনার পরে সমর্থিত। উত্পাদন প্রক্রিয়ার মধ্যে সামঞ্জস্যতা এখানে গুরুত্বপূর্ণ, যেহেতু একই নামমাত্র স্পেসিফিকেশনে নির্মিত দুটি মেশিন ক্ষেত্রটিতে ভিন্নভাবে আচরণ করতে পারে যদি প্রতিটি ইউনিটে পাঠানোর আগে অবস্থান নির্ভুলতা যাচাই করা না হয়। থার্ড-পার্টি সাবসিস্টেমের উপর সম্পূর্ণ নির্ভর না করে ইন-হাউস রিসার্চ, ডেভেলপমেন্ট এবং প্রোডাকশন ক্ষমতা সহ একজন নির্মাতা প্রায়ই তারের ফিড কন্ট্রোল, গাইড-হেড আর্টিকুলেশন, এবং ক্রমাগত প্রোডাক্ট জেনারেশনের উপর কন্ট্রোল সফ্টওয়্যারকে পরিমার্জন করতে আরও ভাল অবস্থানে থাকে।
Taizhou Xinchengyang মেশিনারি ম্যানুফ্যাকচারিং কোং, লি বৈদ্যুতিক স্রাব মেশিনিং এবং বিশেষ প্রক্রিয়াকরণ সরঞ্জামগুলিতে বিশেষভাবে কেন্দ্রীভূত বছরের অভিজ্ঞতা সহ এই ধরণের ফোকাসড বিশেষীকরণের চারপাশে নির্মিত একটি প্রস্তুতকারকের একটি উদাহরণ। কোম্পানির পণ্য পরিসর এই নিবন্ধ জুড়ে আলোচিত বিভাগগুলিকে বিস্তৃত করে: PS-C এবং DK77-BC সিরিজ মাঝারি-গতির তার-কাটিং EDM চাহিদাগুলিকে কভার করে, DK77-A এবং DK77-B সিরিজের উচ্চ-গতির ওয়্যার-কাটিং অ্যাপ্লিকেশনগুলির ঠিকানা, এবং DK77-D সিরিজটি বড়-টেপার-কাটিং ওয়ার্কের জন্য তৈরি করা হয়েছে। কোম্পানির দ্বারা উত্পাদিত প্রতিটি মেশিন টুল কারখানা ছাড়ার আগে অবস্থান নির্ভুলতা পরীক্ষার মধ্য দিয়ে যায়, যা দীর্ঘমেয়াদী নির্ভরযোগ্যতার জন্য নির্ভুলতা যাচাইকরণ গুরুত্বপূর্ণ কেন এই নিবন্ধে আগে তৈরি করা বিস্তৃত শিল্প পয়েন্ট প্রতিফলিত করে। কোম্পানির পণ্যগুলি দেশব্যাপী বিতরণ করা হয়, নির্বাচিত মডেলগুলি দক্ষিণ-পূর্ব এশিয়া, পশ্চিম এশিয়া, ইউরোপ এবং আমেরিকা জুড়ে গ্রাহকদের কাছে পৌঁছায়, এটি বিভিন্ন পরিসরে অপারেটিং পরিবেশ এবং আংশিক অ্যাপ্লিকেশন জুড়ে ওয়্যার ইডিএম ইরোডার সমর্থন করার অভিজ্ঞতা দেয়।
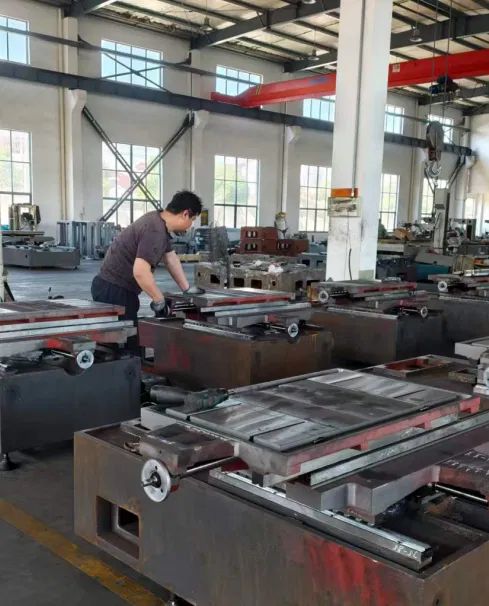
চূড়ান্ত সমাবেশ এবং নির্ভুলতা পরীক্ষার আগে মেশিনের বিছানা লাগানো এবং উত্পাদনের মেঝেতে পরীক্ষা করা হচ্ছে।
সরবরাহকারীদের তুলনাকারী দোকানগুলির জন্য, এই ধরণের ফোকাসড পণ্য পরিসর, একটি প্রস্তুতকারকের অধীনে মাঝারি-গতি, উচ্চ-গতি এবং বড়-টেপার বিভাগগুলিকে কভার করে, সেই দোকানগুলির জন্য সোর্সিংকে সহজ করতে পারে যেগুলি তাদের অংশের মিশ্রণ সময়ের সাথে বিকশিত হবে বলে আশা করে৷ একটি ওয়্যার ইডিএম ইরোডার প্রস্তুতকারক যেটি একটি পাইকার বিক্রেতা বা সরবরাহকারী হিসাবে কাজ করে ডিস্ট্রিবিউটরদের কাছে ইনস্টল করা মেশিনের বিস্তৃত ভিত্তি জুড়ে প্রতিক্রিয়া থেকে উপকৃত হয়, যা চলমান পণ্য পরিমার্জনকে জানাতে পারে। যে কোনও তারের EDM সরঞ্জাম সরবরাহকারীর মূল্যায়নকারী দোকানগুলিকে অবস্থান নির্ভুলতা পরীক্ষার পদ্ধতি সম্পর্কে বিশেষভাবে জিজ্ঞাসা করা উচিত, যেহেতু এই একক গুণ নিয়ন্ত্রণের পদক্ষেপটি দোকানের মেঝেতে পৌঁছানোর পরে একটি মেশিন কতটা ধারাবাহিকভাবে কাজ করবে তার উপর একটি বড় প্রভাব রয়েছে।
আপনার অ্যাপ্লিকেশনের জন্য সঠিক ওয়্যার ইডিএম মেশিন কীভাবে চয়ন করবেন সঠিক ওয়্যার ইডিএম মেশিন নির্বাচন করা কেবল গতি বা মেশিনের দাম কমানোর চেয়ে বেশি নির্ভর করে। আদর্শ কনফিগারেশনটি ওয়ার্কপিস উপাদান, প্রয়োজনীয় নির্ভুলতা, অংশ জ্যামিতি, উত্পাদনের পরিমাণ এবং দীর্ঘমেয়াদী উত্পাদন লক্ষ্যগুলির সাথে মেলে। বিভিন্ন শিল্প এবং অ্যাপ্লিকেশনের জন্য বিভিন্ন ওয়্যার ইডিএম সমাধানের প্রয়োজন হয়, এই কারণেই কেনার সিদ্ধান্ত নেওয়ার আগে মেশিন সিরিজের মধ্যে পার্থক্য বোঝা অপরিহার্য। যথার্থ ছাঁচ উত্পাদনের জন্য: মাঝারি-গতির ওয়্যার ইডিএম চয়ন করুন নির্ভুল সন্নিবেশ, পাঞ্চ, ডাইস এবং জটিল টুলিং উপাদান উত্পাদনকারী ছাঁচ নির্মাতাদের জন্য, একটি মাঝারি-গতির ওয়্যার ইডিএম মেশিন সাধারণত পছন্দের পছন্দ। মাঝারি-গতির ওয়্যার ইডিএম মেশিনগুলি চমৎকার পৃষ্ঠের ফিনিস এবং মাত্রিক নির্ভুলতার সাথে মেশিনিং দক্ষতার ভারসাম্য বজায় রাখতে একাধিক কাটিং পাস ব্যবহার করে। এগুলি এমন অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে গ্রাহকদের স্থিতিশীল নির্ভুলতা, কম পলিশিং কাজ এবং সামঞ্জস্যপূর্ণ মেশিনের গুণমান প্রয়োজন। সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে: · যথার্থ ছাঁচ · স্ট্যাম্পিং ডাই · প্লাস্টিক ইনজেকশন ছাঁচের উপাদান · উচ্চ-সহনশীলতা যান্ত্রিক অংশ · কার্বাইড এবং শক্ত ইস্পাত মেশিনিং POOSN PSC সিরিজ মাঝারি-গতির ওয়্যার EDM মেশিনগুলি এমন গ্রাহকদের জন্য ডিজাইন করা হয়েছে যাদের উচ্চতর মেশিনিং গুণমান এবং ম্যানুয়াফ পরিবেশে স্থিতিশীল কর্মক্ষমতা প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: একটি মাঝারি-গতি এবং একটি উচ্চ-গতির তারের EDM ইরোডারের মধ্যে পার্থক্য কী?
একটি মাঝারি গতির তারের কাটা EDM মেশিন একাধিক পাস জুড়ে তারটিকে পুনরায় ব্যবহার করে, যা অংশে সূক্ষ্ম সমাপ্তি সমর্থন করে। একটি উচ্চ-গতির তারের EDM মেশিন একটি একক অবিচ্ছিন্ন দিকে তারের ফিড করে, বারবার ফিনিশিং পাসের পরিবর্তে সহজবোধ্য দ্বি-মাত্রিক প্রোফাইলে দ্রুত থ্রুপুটকে সমর্থন করে।
প্রশ্ন 2: কখন একটি দোকানে বড়-টেপার তারের EDM ইরোডারের প্রয়োজন হয়?
একটি বড়-টেপার ওয়্যার ইডিএম ইরোডার প্রয়োজনীয় হয়ে ওঠে যখন অংশ অঙ্কনগুলি কোণ বা খসড়া সাইডওয়ালের জন্য আহ্বান করে, যেমন এক্সট্রুশন ডাই বা নির্দিষ্ট মহাকাশ প্রবাহ-পথ উপাদান। যে দোকানগুলি কেবলমাত্র উল্লম্ব-প্রাচীরের অংশগুলি কাটে তাদের সাধারণত এই বিভাগ দ্বারা প্রসারিত টেপার পরিসরের প্রয়োজন হয় না।
প্রশ্ন 3: তারের ক্ষয় যন্ত্রে অস্তরক তরল কী ভূমিকা পালন করে?
অস্তরক তরল কাটিয়া অঞ্চলকে শীতল করে, ক্ষয়প্রাপ্ত কণাগুলিকে দূরে সরিয়ে দেয় এবং কাটা পথ বরাবর প্রতিটি বৈদ্যুতিক স্রাবকে স্থিতিশীল করতে সহায়তা করে। তারের EDM ইরোডারে অসামঞ্জস্যপূর্ণ সারফেস ফিনিস এবং অপ্রত্যাশিত তারের বিচ্ছেদের সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি হল দুর্বল তরল অবস্থা।
প্রশ্ন 4: একটি তার কাটা EDM মেশিনে কত ঘন ঘন তারের গাইড পরিদর্শন করা উচিত?
ওয়্যার গাইডগুলি মেশিনের ব্যবহারের তীব্রতার সাথে সারিবদ্ধ একটি রুটিন সময়সূচীতে পরীক্ষা করা উচিত, যেহেতু ক্রমাগত তারের ভ্রমণ ধীরে ধীরে এই যোগাযোগ বিন্দুগুলি পরিধান করে। প্রায়-নিরবিচ্ছিন্ন উত্পাদন চলমান দোকানগুলিতে সাধারণত বিরতিহীনভাবে মেশিন চালানোর দোকানগুলির চেয়ে বেশি ঘন ঘন পরিদর্শনের প্রয়োজন হয়৷